-
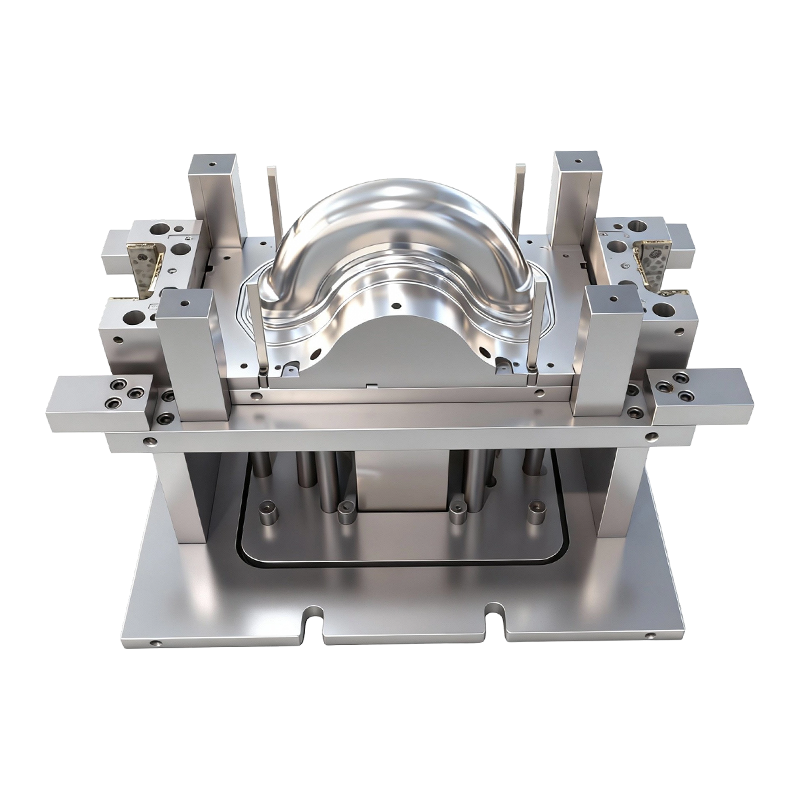
قالب رسم عميق للعجلات الأمامية والخلفية للسيارات الكهربائية ذات العجلتين
قالب الرسم العميق للعجلات الأمامية والخلفية للس...
-
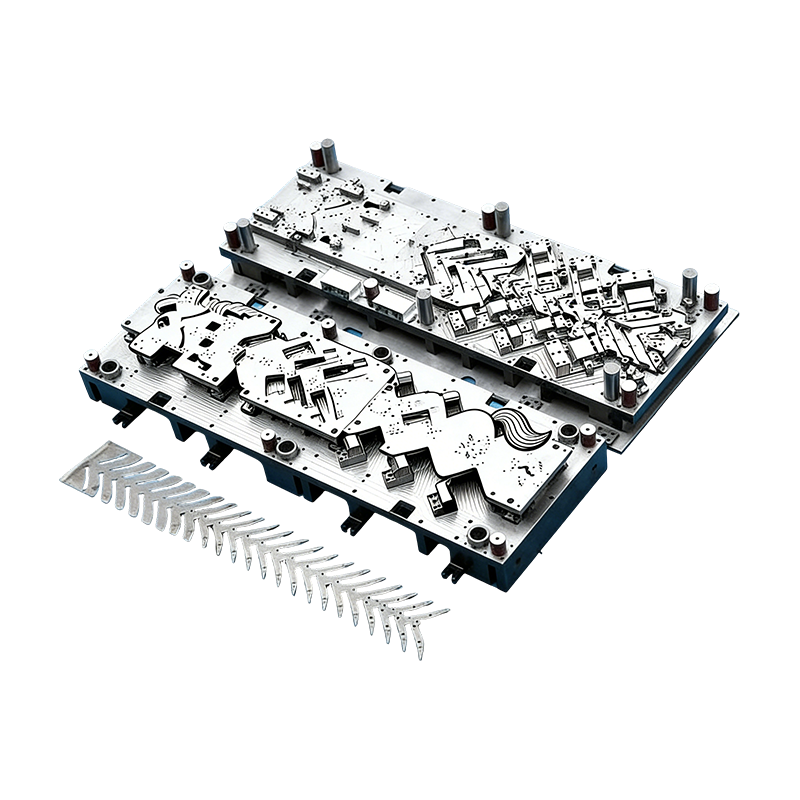
القوالب التقدمية لقطع غيار السيارات
تم تصميم هذا القالب المستمر لغطاء محرك السيارة ...
-
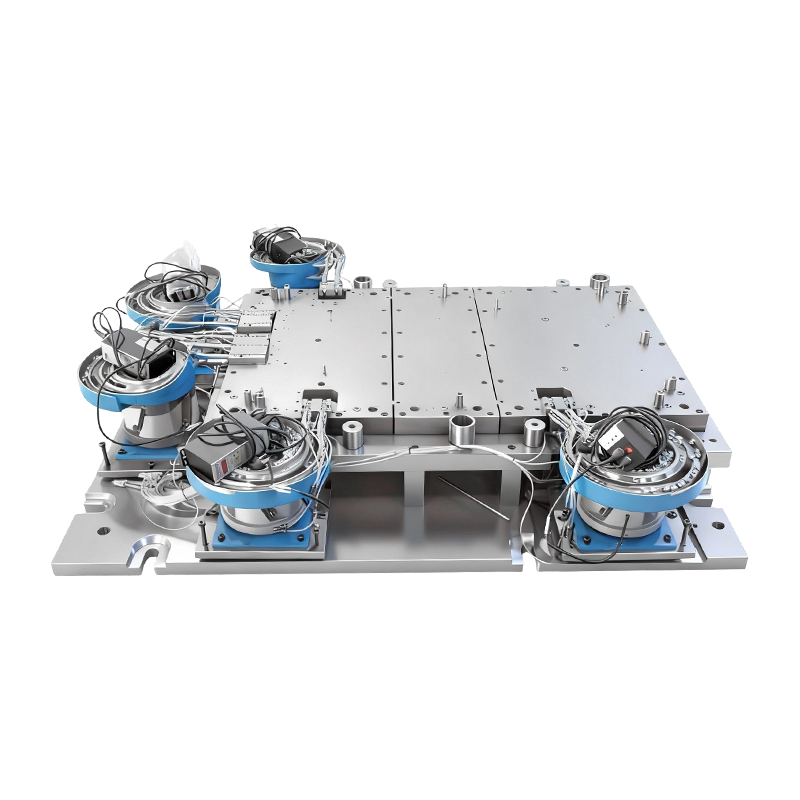
قالب التثبيت التلقائي لقاعدة آلة الكمبيوتر الكبيرة
يتكامل قالب التثبيت الأوتوماتيكي لقاعدة ماكينات...
-
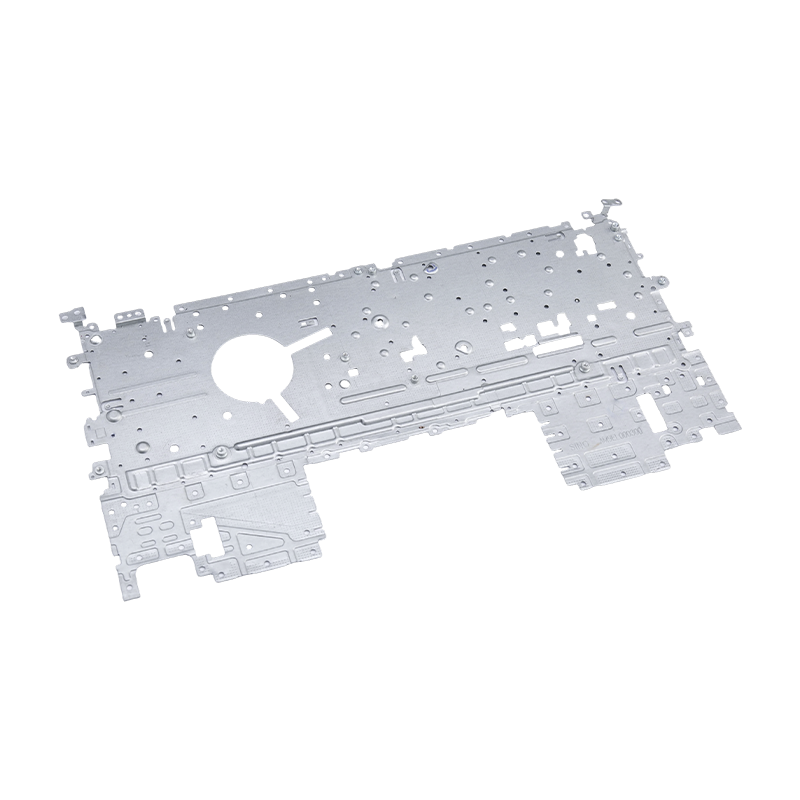
أجزاء ختم الكمبيوتر المحمول
إن أجزاء ختم الكمبيوتر المحمول الخاصة بنا عبارة...
-
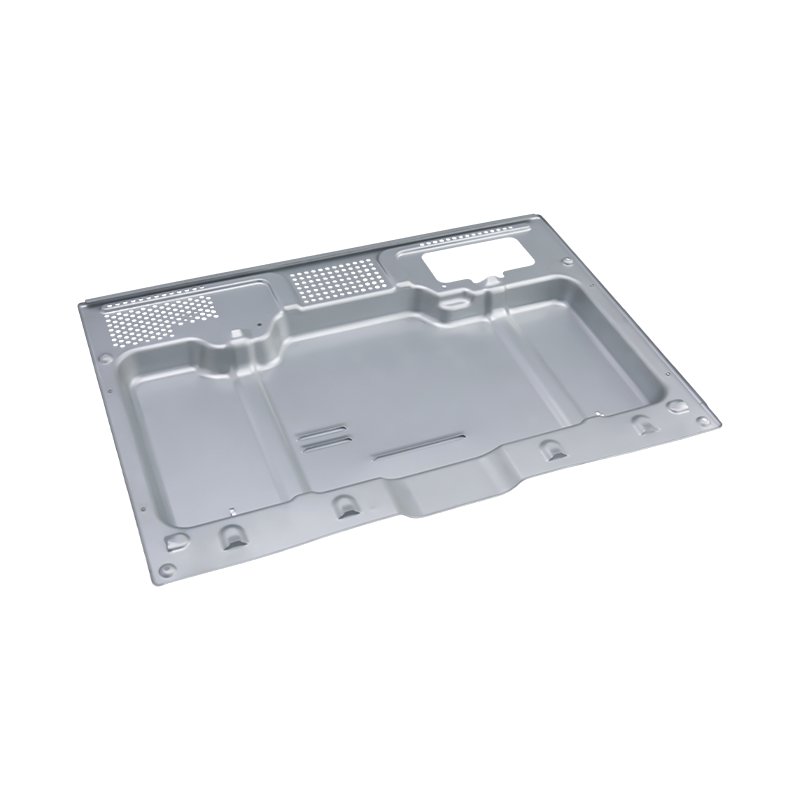
أجزاء ختم الفرن الراقية
إن أجزاء ختم الفرن المتطورة لدينا عبارة عن مكون...
-
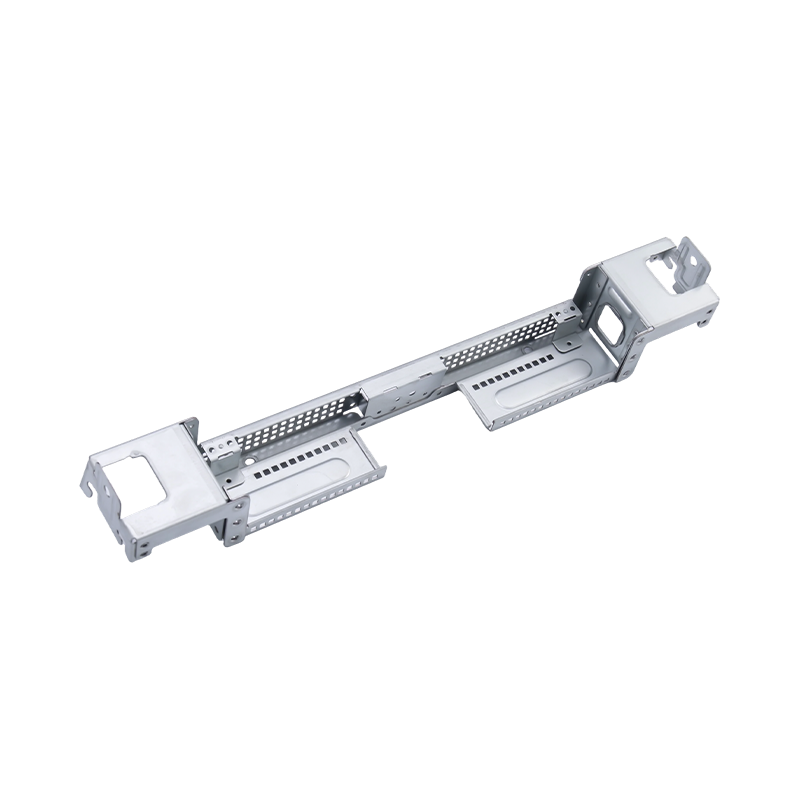
أجزاء ختم الكمبيوتر الكبيرة الراقية
إن أجزاء ختم الكمبيوتر الكبيرة المتطورة الخاصة ...

أخبار الصناعة
التثبيت الداخلي لقوالب الختم التدريجي: المبادئ والتطبيقات
2026-09-24
ما الذي يفعله التثبيت داخل القالب داخل القالب التقدمي
تنتقل معظم التجميعات المختومة من خلال عمليتين منفصلتين: يتم تشكيل الأجزاء في قالب واحد، ثم يتم نقلها إلى مكبس أو أداة تثبيت حيث يتم ربطها. يؤدي التثبيت الداخلي إلى إزالة تلك الرحلة الثانية. تقع محطة التثبيت داخل قالب تقدمي متعدد المحطات، لذا فإن الثقب والثني والتكديس وتغذية البرشام والتثبيت والتشكيل والتقطيع كلها تحدث في أداة واحدة مستمرة.
والنتيجة هي مكون متعدد الطبقات نهائي ومتصل بشكل دائم بضغطة ضغط واحدة. نظرًا لأن الوصلة مصنوعة من برشام مستقل وجاهز، فإن العملية تختلف عن اللحام، وعن التثبيت، وعن التثبيت بالضغط غير المتصل. لا يوجد مدخل حراري ولا خلية تجميع منفصلة، ولا يتعين على أي مشغل نقل الأجزاء الجاهزة جزئيًا من آلة إلى أخرى.
المنطق هو نفسه كما هو الحال في أي عملية الختم التدريجي مقارنة بختم النقل : يتقدم الشريط بميل ثابت، وتقوم كل محطة بوظيفة واحدة. ما يجعل عملية التثبيت داخل القالب مميزة هو أن إحدى هذه الوظائف هي عملية ربط ميكانيكية، يتم توقيتها وفقًا لضغط الضغط ويتم التحكم فيها من خلال صلابة القالب نفسه.
دورة العمل ذات المراحل الأربع
تتبع كل محطة تثبيت نفس التسلسل، مهما كان الجزء. إن فهم ذلك يجعل من السهل معرفة أين يتم كسب الدقة أو فقدانها.
التشكيل المسبق وتحديد المواقع
يتم توجيه شريط الناقل إلى موضعه باستخدام طيارين دقيقين. تعمل محطات الثقب والثني بعد ذلك بالتسلسل، حيث تقوم بتكديس طبقات الصفائح ومحاذاة فتحات البرشام بحيث تكون متحدة المحور قبل إدخال البرشام. إذا لم تتم محاذاة الثقوب عند هذه النقطة، فلن تتمكن أي لكمة تثبيت من إنقاذ المفصل لاحقًا.
تغذية برشام أوتوماتيكية
يقوم وعاء التغذية الاهتزازي الخارجي بفرز المسامير وتسليمها واحدًا تلو الآخر، عن طريق الجو، إلى محطة تحديد الموقع في القالب السفلي. تراقب أجهزة الاستشعار المسامير المفقودة أو المحشورة. عندما يكتشفون وجود خطأ، يقومون بتشغيل حماية الضغط على الفور، وبالتالي فإن التغذية السيئة توقف الضغط بدلاً من إتلاف الأداة أو إنتاج جزء معيب.
التثبيت البارد والتشكيل
عندما تنخفض الصحافة، تطبق لكمة التثبيت القوة العمودية. يمر ساق البرشام من خلال الثقوب المثقوبة مسبقًا، وينتشر الذيل وينزعج من قيود القالب ليشكل رأس برشام صلب. الطبقات متماسكة مع بعضها البعض دون وجود فجوة بينها، والحدث بأكمله عبارة عن تشوه بلاستيكي بارد.
التشكيل والتفريغ
بعد فتح القالب، ينتقل التجميع إلى محطات التشكيل ومعايرة الأبعاد والفحص، ثم إلى التقطيع النهائي. يترك المكون النهائي القالب مثبتًا بالفعل ويتم فحصه بالفعل.
الوحدات الأساسية لنظام التثبيت الداخلي
إن قالب التثبيت الموثوق به هو في الواقع أربعة أنظمة تعمل كنظام واحد. الضعف في أي منها يظهر بسرعة في سلة المهملات.
| الوحدة النمطية | المكونات الرئيسية | ما تسيطر عليه |
|---|---|---|
| يموت الختم الرئيسي | محطات الثقب والثني والتشكيل والتقطيع | وضع الشريط ومحاذاة الطبقة |
| تغذية برشام أوتوماتيكية | وعاء اهتزازي وفصل وتوصيل هوائي | برشام واحد، في المكان المناسب، في كل ضربة |
| وحدة التثبيت الدقيقة | لكمة التثبيت، إدراج تحديد المواقع، حامل فارغ عالي الضغط، أجزاء توجيهية | شكل الرأس وضيق المفاصل وتماسكها |
| الكشف والحماية | أجهزة استشعار للمسامير المفقودة أو السائبة أو المحشورة | يمنع العيوب ويموت الاصطدام |
تستحق وحدة التثبيت اهتمامًا خاصًا. تحدد الثقب والإدخال والحامل الفارغ والأدلة مدى ثبات المفصل من أول ضربة إلى المليون. إن هيكل القالب الصلب ونظام التوجيه عالي الدقة هما ما يحافظان على دقة التثبيت وقوة القفل داخل التسامح، لأنه لا شيء في العملية يعتمد على مهارة المشغل.
لماذا يعمل مرجع تحديد المواقع على تحسين الدقة
في التجميع غير المتصل بالإنترنت، تؤدي كل خطوة من خطوات المعالجة إلى حدوث خطأ جديد في التثبيت. يتم التقاط الجزء ووضعه في أداة التثبيت وتحديد موقعه مرة أخرى وربطه. تتراكم الإزاحات الصغيرة في كل خطوة من تلك الخطوات.
يتجنب التثبيت الداخلي ذلك لأن شريط الناقل يعمل كمرجع تحديد موقع واحد من المحطة الأولى إلى الأخيرة. يتم دائمًا وضع البرشام وفقًا للميزات التي تم ثقبها في نفس القالب، على نفس الشريط، قبل لحظات. وهذا هو السبب في أن العملية توفر موضع البرشام المتسق وارتفاع الرأس وقوة الشد عبر فترات الإنتاج الطويلة جدًا.
نفس التكامل يدعم الإنتاج العالي. من خلال التغذية والربط والفحص الآلي داخل القالب، ينخفض محتوى العمالة، ويختفي معدل دوران الأجزاء شبه النهائية، ويصبح الإنتاج المستمر بكميات مليون قطعة أمرًا عمليًا.
حماية الطلاءات الموصلة
بالنسبة للأجزاء الكهربائية، فإن طريقة الربط مهمة بقدر أهمية المفصل. يمكن أن تؤدي حرارة اللحام إلى حرق أو أكسدة السطح المطلي، والطلاء التالف يعني مقاومة تلامس أعلى في المكان الذي يحتاج الجزء إلى التوصيل فيه بالضبط.
التثبيت البارد يتجنب هذه المشكلة. العملية لا تستخدم أي حرارة، لذلك يظل طلاء النيكل والفضة والذهب سليمًا بدون أكسدة أو فقدان للحرق، ولا يتم استئصال الورقة. وهذا هو أحد الأسباب الرئيسية التي تجعل العملية تناسب المكونات الكهربائية الدقيقة والأجزاء الموصلة للطاقة الجديدة، حيث تعد التوصيلية المستقرة أحد متطلبات التصميم وليس التفضيل.
الاختيار بين المسامير شبه الأنبوبية والصلبة
يمكن تغذية كلا النوعين من البرشام تلقائيًا في القالب وإزعاجهما بالتشكيل على البارد، وبالتالي فإن الاختيار يعتمد على الحمل الذي يجب أن يحمله المفصل.
- المسامير شبه أنبوبي هي الاختيار السائد. تحتاج ساقها المجوفة إلى قوة تشكيل أقل، مما يناسب معظم وصلات الأجهزة الدقيقة ذات الصفائح الرقيقة.
- المسامير الصلبة يتم استخدامها عندما يواجه المفصل أحمالًا شديدة التحمل أو أحمال شد عالية، كما أن الساق الكاملة والأقوى تستحق قوة التشكيل الإضافية.
توافق المواد واسع النطاق. يمكن ربط مواد الختم الشائعة مثل الفولاذ المدرفل على البارد، والفولاذ المقاوم للصدأ، والنحاس، والنحاس الأصفر، وسبائك الألومنيوم بهذه الطريقة. نظرًا لأن هذه المعادن تختلف في الزنبرك والصلابة، فإن أداة التثبيت والقالب يتم ضبطها عادةً على مجموعة المواد المحددة.
التطبيقات النموذجية
يعد التثبيت الداخلي أكثر شيوعًا حيث تكون دقة الأبعاد والتوصيل والتكرار جميعها مهمة في نفس الوقت. الصناعات الرئيسية هي إلكترونيات السيارات وأنظمة الطاقة الكهربائية الجديدة والأجهزة المنزلية الدقيقة ومفاتيح التحكم الصناعية.
الأجزاء النموذجية تشمل:
- تتابع جمعيات الاتصال الفضية
- شظايا توصيل البطارية
- أشرطة التوصيل
- جمعيات محطة الموصل
- تبديل الأجهزة الموصلة
- مكونات التدريع الدقة
ما تشترك فيه هذه الأجزاء هو هندسة صغيرة ورفيعة تم إنتاجها بكميات كبيرة جدًا، مع وصلة يجب أن تكون موثوقة كهربائيًا وميكانيكيًا. هذا هو الملف الشخصي الذي يتم فيه سداد قالب التثبيت الآلي بالكامل بضربة واحدة بشكل أسرع.
نقاط التصميم التي تقرر ما إذا كان القالب يعمل أم لا
يبدو التثبيت الداخلي بسيطًا بمجرد تشغيله، ولكن يتم تحديد التفاصيل قبل فترة طويلة من الاختبار الأول. بعض القرارات تحمل معظم الثقل.
- تخطيط الشريط. تحتاج محطة التثبيت إلى مساحة كافية لمسار التثقيب والإدراج والتغذية، ويجب أن يظل الشريط ثابتًا من خلال محطات الثني والتكديس التي تأتي قبله.
- محاذاة الفتحة. يجب أن تصطف الثقوب المثقوبة في كل طبقة داخل مساحة البرشام، لذلك يجب مراعاة تصميم الطيار والتوجيه مع ميل الشريط.
- موثوقية التغذية. يجب أن يكون اتجاه البرشام والفصل والتسليم قابلاً للتكرار بأقصى سرعة للضغط. تعد أخطاء التغذية السبب الأكثر شيوعًا للتوقف.
- تغطية الاستشعار. يجب أن يؤكد الاكتشاف وجود البرشام قبل السكتة الدماغية ويلتقط المسامير السائبة أو المحشورة بعد ذلك، لذلك لا تنتقل الأخطاء أبدًا إلى أسفل.
- الوصول إلى الصيانة. اللكمات التثبيت وإدراج ارتداء. يحافظ القالب المصمم للتغيير السريع على وقت تشغيل مرتفع على مدار عمر إنتاجي طويل.
تميل الفرق التي تتعامل مع محطة التثبيت كفكرة لاحقة إلى اكتشاف هذه الحدود أثناء التجربة. تميل الفرق التي تخطط للتقدم بأكمله معًا إلى تجنبها.
حيث يتناسب التثبيت الداخلي مع برنامج الختم
يعد التثبيت الداخلي عضوًا في عائلة أوسع من العمليات المتكاملة. إنها تشارك فلسفتها في النقر الداخلي وخطوات الانضمام الأخرى التي تنقل أعمال التجميع إلى الصحافة، وهو موضوع تمت تغطيته بمزيد من التفصيل في هذا الشرح لـ كيفية دمج الختم والانضمام بضغطة واحدة .
ما إذا كان هذا هو الاختيار الصحيح يعتمد على الجزء. إنها تكافئ الكميات الكبيرة والتصميمات المستقرة، نظرًا لأن الاستثمار في الأدوات ينتشر على أجزاء كثيرة. وهو أقل جاذبية بالنسبة للكميات المنخفضة جدًا أو للتجمعات التي تتغير هندستها كثيرًا. ومع ذلك، بالنسبة للبرامج الموجودة في النطاق الصحيح، فإن إلغاء خطوة التجميع الثانوية يمكن أن يؤدي إلى تقليل المهلة الزمنية وتقليل تلف المعالجة في نفس الوقت.
بناء قوالب التثبيت وأجزاءها مع Suzhou Shuangqisi
يعمل قالب التثبيت فقط بالإضافة إلى الأداة التي تقف خلفه. تقوم Suzhou Shuangqisi بتصميم وبناء الأدوات التقدمية الدقيقة، وهي الشركة قوالب الختم الإلكتروني للمكونات الصغيرة عالية الدقة هي نقطة بداية طبيعية لبرامج المحطة الطرفية والاتصال وقضيب التوصيل التي تتطلب التثبيت المتكامل.
عندما يكون الجزء عبارة عن موصل أو طرفية، فإن قالب ختم تقدمي عالي السرعة للموصل والأجزاء الطرفية يُظهر نوع الأدوات متعددة المحطات التي يعتمد عليها هذا العمل. للحصول على تخطيطات أكثر تعقيدًا مع العديد من المحطات، فإن قالب ختم تقدمي متعدد المحطات مع إدراجات كربيد يعالج عمر الأداة الطويل في الإنتاج المطلوب بكميات كبيرة.
تعد تغذية البرشام والاستشعار وحماية الضغط من مشكلات الأتمتة بقدر ما تمثل مشكلات في الأدوات، ويمكن دعمها بواسطة ختم معدات التشغيل الآلي للتغذية والمناولة . يمكن للمشترين الذين يفضلون مصدر المكونات النهائية بدلاً من الأدوات التصفح أجزاء الختم الإلكترونية مصنوعة لرسومات العملاء ، أو مراجعة مجموعة كاملة من أجزاء الختم .
تمتد نفس مبادئ الانضمام إلى أجهزة الطاقة الجديدة. على سبيل المثال، يمكن للبرامج التي تربط التوصيلات الموصلة مع العلب المشكلة أن تنظر إلى أجزاء ختم غطاء البطارية للسيارات الكهربائية كمرجع للتسطيح كبير الحجم والتحكم في التشكيل.
البدء بمشروع التثبيت
أسرع طريقة لتقييم الجدوى هي إرسال الرسومات ومواصفات البرشام ومواد الصفائح وسمكها والحجم السنوي. ومن خلال هذه المدخلات الأربعة، يمكن للفريق الهندسي تقديم المشورة بشأن تخطيط الشريط، وطريقة التغذية، وما إذا كان البرشام شبه الأنبوبي أو الصلب يناسب الحمل.
إذا كان لديك مجموعة مثبتة ومتصلة حاليًا دون اتصال بالإنترنت، أو مكون موصل جديد لا يزال في مرحلة المفهوم، اتصل بالفريق الهندسي Suzhou Shuangqisi لمناقشة متطلبات قالب التثبيت الخاص بك . عادةً ما توفر المحادثة المبكرة حول المفصل وقتًا أطول من أي تغيير لاحق في القالب.
المنشور السابق
الختم التدريجي لأجزاء السيارات: القوالب والتفاوتات والتكاليف ودليل الحجم
المشاركة التالية
القالب المركب مقابل القالب التقدمي: الاختلافات والتطبيقات وكيفية الاختيار
لدينا المنتجات.
ابدأ عملك مع إحدى الشركات المصنّعة للمعدات الأصلية هنا!

تزويد العملاء العالميين بحلول متكاملة جاهزة للاستخدام
من خلال
الابتكار!
روابط سريعة
أخبار
معلومات الاتصال.
-
 +86-139 1308 8972
-

-
 رقم 118 طريق يشين، منطقة ووجيانغ للتنمية الاقتصادية، سوتشو، الصين
حقوق الطبع والنشر © سوتشو Shuangqisi قوالب المعدات المحدودة جميع الحقوق محفوظة. يموت ختم مخصص مصنعي قوالب ختم المعدن
