-
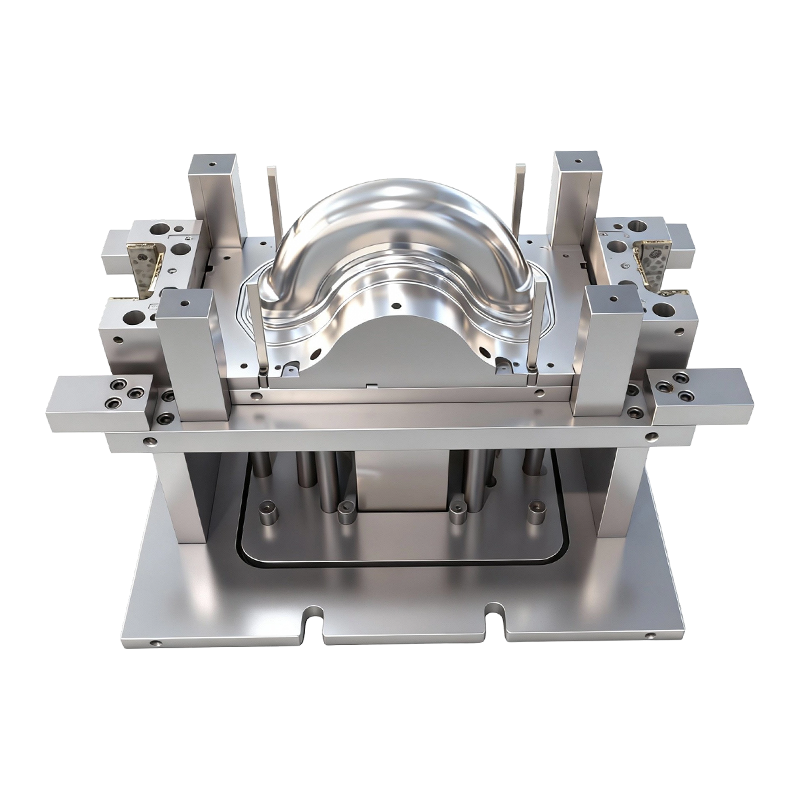
قالب رسم عميق للعجلات الأمامية والخلفية للسيارات الكهربائية ذات العجلتين
قالب الرسم العميق للعجلات الأمامية والخلفية للس...
-
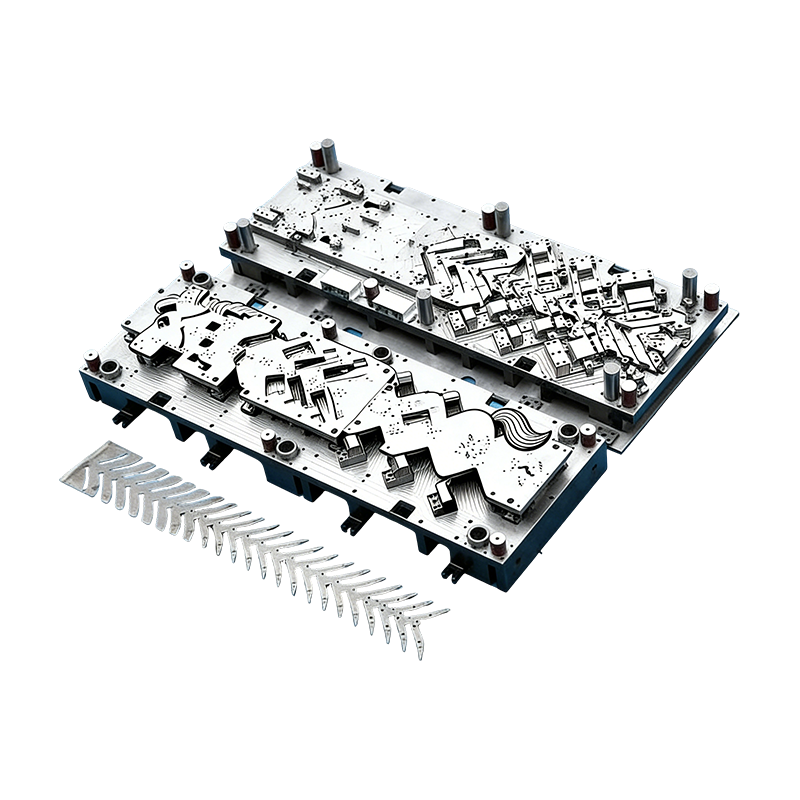
القوالب التقدمية لقطع غيار السيارات
تم تصميم هذا القالب المستمر لغطاء محرك السيارة ...
-
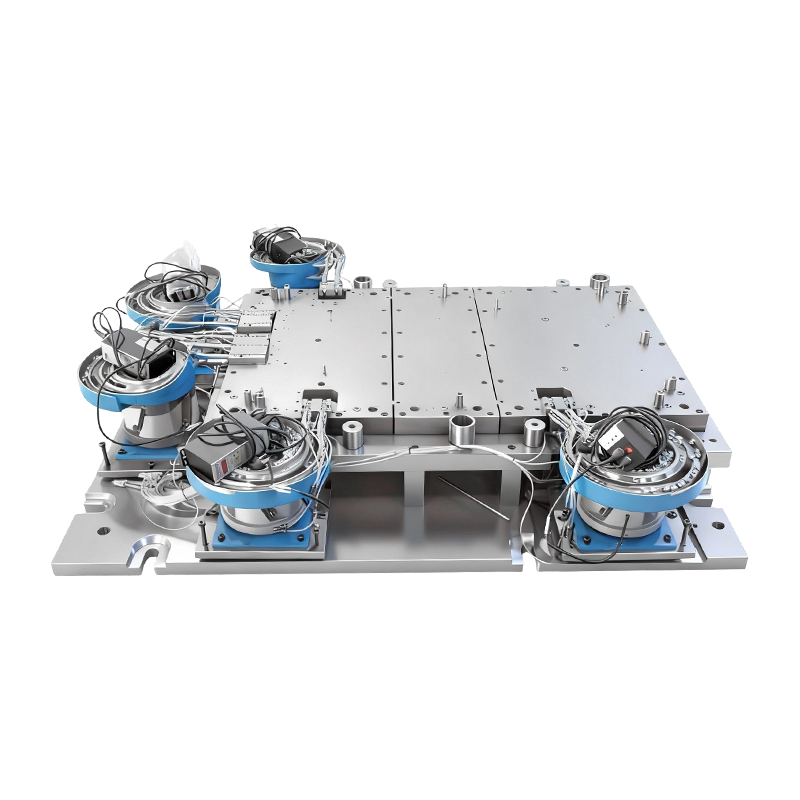
قالب التثبيت التلقائي لقاعدة آلة الكمبيوتر الكبيرة
يتكامل قالب التثبيت الأوتوماتيكي لقاعدة ماكينات...
-
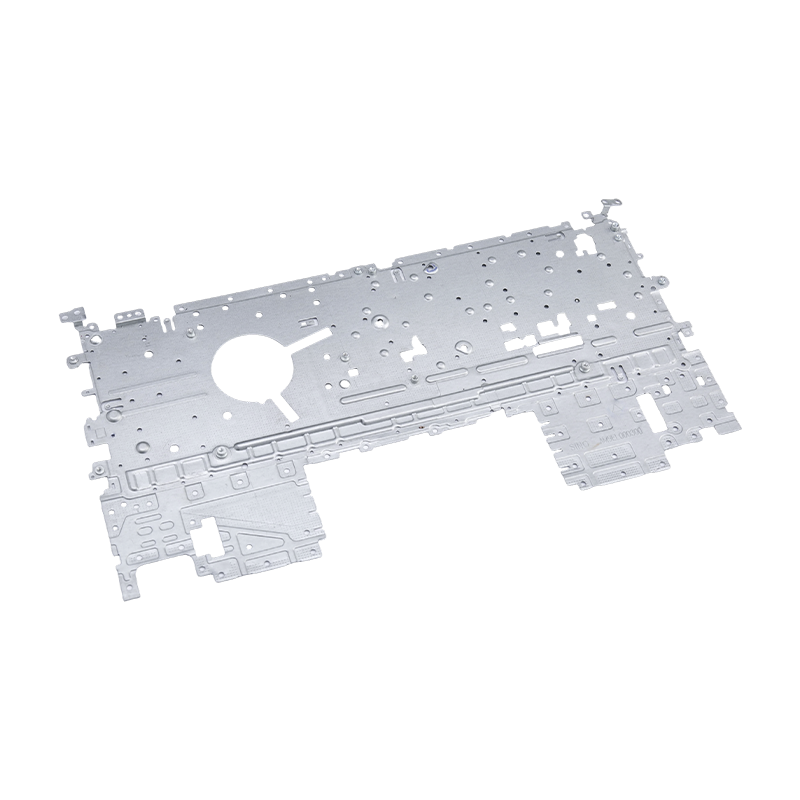
أجزاء ختم الكمبيوتر المحمول
إن أجزاء ختم الكمبيوتر المحمول الخاصة بنا عبارة...
-
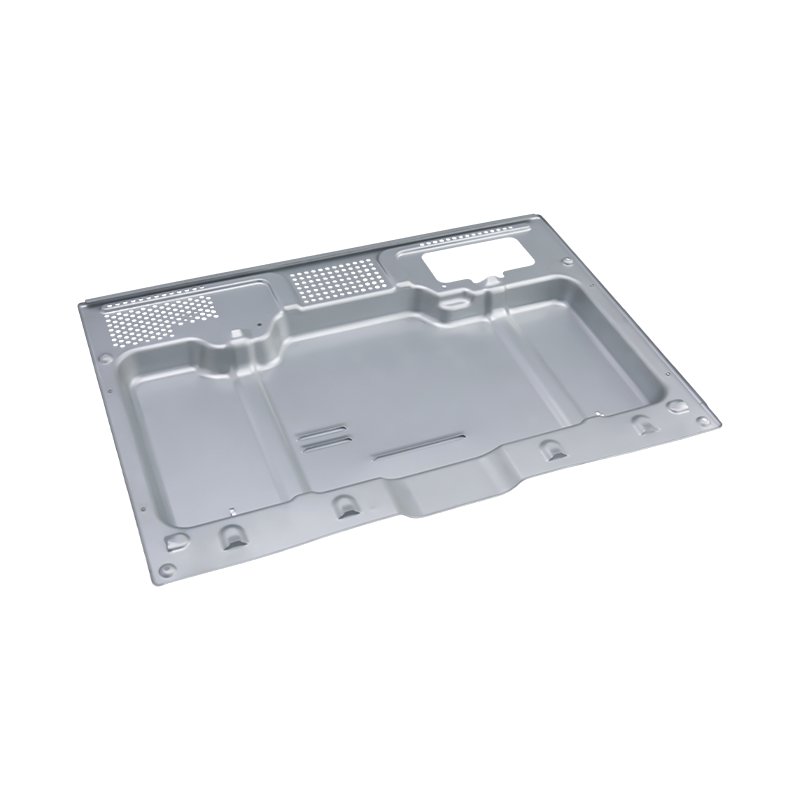
أجزاء ختم الفرن الراقية
إن أجزاء ختم الفرن المتطورة لدينا عبارة عن مكون...
-
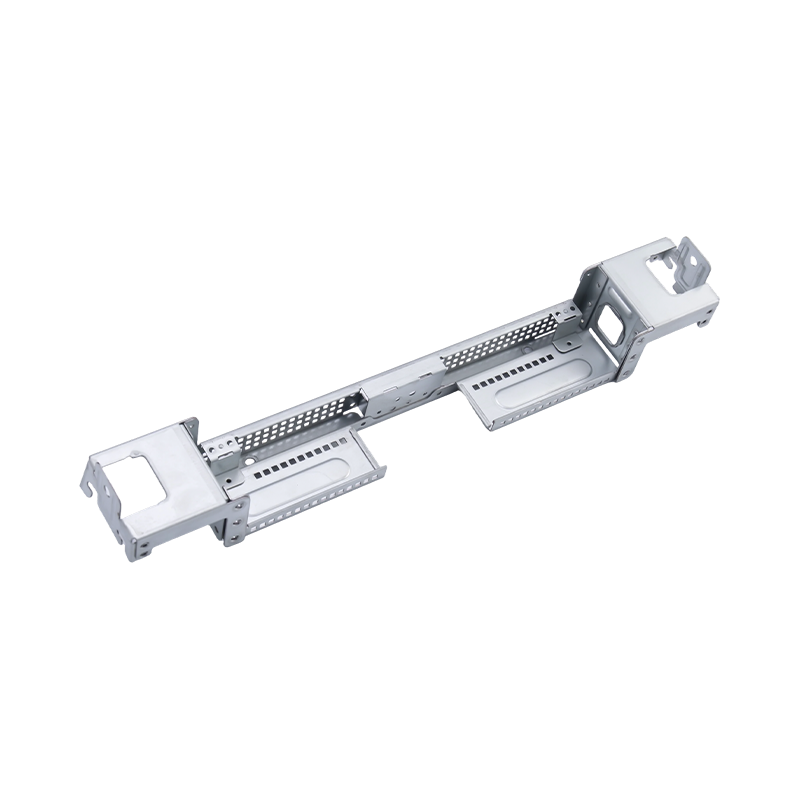
أجزاء ختم الكمبيوتر الكبيرة الراقية
إن أجزاء ختم الكمبيوتر الكبيرة المتطورة الخاصة ...

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / الختم التدريجي لأجزاء السيارات: القوالب والتفاوتات والتكاليف ودليل الحجم
الختم التدريجي لأجزاء السيارات: القوالب والتفاوتات والتكاليف ودليل الحجم
2026-10-08
خذ حامل مقعد HSLA 340 مقاس 1.8 مم. قم بتشغيله على قالب تقدمي مكون من 14 محطة يتم تغذيته من الملف، وعادةً ما يصل سعر القطعة إلى حوالي 40 بالمائة مما قد تتقاضاه خلية يدوية مكونة من ستة مكابس أحادية الحركة. يحافظ الخط التقدمي على موضع الثقب داخل ±0.08 مم عبر نوبة كاملة مع تحميل ملفات مشغل واحد. تحتاج الخلية اليدوية إلى أربعة أشخاص لتغذية الفراغات وما زالت تنجرف عن التسامح في الوردية الثالثة. هذه الفجوة هي الحجة الكاملة للختم التدريجي على أجزاء السيارات - ولا تصمد إلا عندما يتم تحديد الحجم وتخطيط الشريط وفولاذ الأداة بشكل صحيح من البداية.
الإجابة المختصرة لمعظم برامج السيارات:
- يصبح الختم التدريجي هو الطريق الأرخص بمجرد أن يزيل الحجم السنوي ما يقرب من 150.000 إلى 200.000 قطعة لجزء من فئة الأقواس، وأقل بكثير عندما تشترك أرقام الأجزاء المتعددة في شريط واحد.
- إن استخدام المواد - وليس سرعة الطباعة - هو أكبر رافعة للتكلفة. عادةً ما يتفوق تخفيض عرض الشريط بنسبة ثلاثة بالمائة على تخفيض وقت الدورة بنسبة عشرة بالمائة على التكلفة الإجمالية لكل جزء.
- تتراكم التفاوتات عبر المحطات، لذلك يجب تعيين موضع الثقب وزاوية الانحناء والتسطيح لمحطات محددة بدلاً من الرسم النهائي وحده.
- يجب تصميم القوالب والأجزاء المختومة وأتمتة التغذية كنظام واحد. قم بتقسيمهم على ثلاثة موردين وعادةً ما تكون مجموعة التسامح هي الضحية الأولى.
حيث يتفوق الختم التقدمي على البدائل
يقوم القالب التدريجي بتنفيذ كل العمليات - الثقب، والرسم، والتشذيب، والتشكيل، والتشفيه، والفصل - داخل ضربة ضغط واحدة، مع تقدم الشريط خطوة واحدة لكل ضربة. لا يتم التعامل مع الجزء أبدًا من قبل أي شخص بين العمليات، ومن هنا تأتي الدقة وتوفير العمالة. ويتقلب الاقتصاد اعتمادًا على ثلاثة متغيرات: الحجم، وسمك المادة، وعدد المحطات التي تتطلبها الهندسة حقًا.
تعتبر الأجزاء ذات المقياس الرفيع التي يقل سمكها عن 3 مم ذات الحجم السنوي المرتفع هي الأجزاء التقدمية الكلاسيكية. غالبًا ما تفضل المقاطع الأثقل من 6 مم، أو الأجزاء ذات السحب العميق الذي يحتاج إلى عدة محطات إعادة رسم، السحب العميق أو قوالب النقل بدلاً من ذلك - من الصعب تبرير فاتورة الأدوات الخاصة بقالب تقدمي مكون من 20 محطة على قطعة أرضية مقاس 5 مم مقابل خط نقل بأربع شرائح.
تخطيط الشريط
يحدد الملعب وعرض الويب وتصميم الناقل استخدام المواد قبل قطع محطة واحدة. إن تخفيض الشبكة بمقدار 2 مم عبر ملف 300 مم يستحق أكثر من معظم ترقيات الصحافة.
عدد المحطات
كل محطة مضافة ترفع تكلفة القالب وحمل الصيانة وحمولة الضغط. في بعض الأحيان يتم حجز المحطات الخاملة بشكل متعمد لإجراء مراجعة مستقبلية، وهي وسيلة حماية رخيصة ضد تغيير التصميم.
نافذة الحمولة
تبلغ قوة القطع ذروتها في لحظة القص. يمكن للقالب الذي يناسب مكبس ورق بقوة 250 طنًا أن يمرر فوقه على شريط صلب، لذا فإن هامش الحمولة الذي يتراوح بين 20 إلى 30 بالمائة هو ممارسة عادية.
أداة الصلب الصف
يعمل الفولاذ المطلي بالكربيد أو مسحوق المعادن في محطات الثقب على تمديد فترات إعادة الطحن على شريط عالي القوة، ولكن فقط عندما تكون قاعدة القالب وأعمدة التوجيه صلبة بما يكفي للتوافق.
ما يحدث بالفعل داخل القالب التقدمي
تسلسل المحطة يحمل الهندسة. يتم فتح أداة تقدمية نموذجية للسيارات بفتحة تجريبية ومحطة حز، وتنتقل إلى السحب أو النموذج الأول، وتضيف التشذيب والثقب مع صلابة عمل المادة، ثم تنتهي بالتشفيه وإعادة الضرب وقطع الفراق الذي يترك الجزء على الناقل حتى الضربة الأخيرة.
ثلاثة تفاصيل تحدد ما إذا كانت الأداة ستتحمل التسامح بعد ستة أشهر من الإنتاج. يجب أن تعمل المسامير التجريبية قبل أي محطة قطع لقفل موضع الشريط. يجب أن تثبت لوحة التجريد الشريط بشكل مسطح أثناء السحب، وإلا ستعود اللوحة للخلف بشكل غير متساو. ويجب أن تخرج الخردة إلى الأسفل من خلال المزالق دون العودة إلى مسار الشريط أبدًا - فالسبيكة العائدة هي السبب الوحيد الأكثر شيوعًا للضرر الكارثي للقالب.
في الفولاذ المتقدم عالي القوة، يتم دمج تعويض الزنبرك الخلفي في محطات النموذج بدلاً من تصحيحه لاحقًا. عادةً ما يقوم صانعو القوالب بثني الحافة بزاوية محسوبة ثم إعادة ضربها، لأن شريط 590 ميجا باسكال أو 780 ميجا باسكال لن يحمل زاوية اسمية بمفرده. يعود الفرق بين الختم المعدني التدريجي والنقل إلى كيفية نقل الجزء بين هذه المحطات - يعتمد أحدهما على حامل الشريط، والآخر على آلية النقل - ويغير هذا الاختيار تكلفة الأدوات ووقت الدورة والتسامح الذي يمكنك الوعد به بشكل واقعي.
التقدمي مقابل النقل مقابل اليدوي: مقارنة جنبًا إلى جنب
يقارن الجدول أدناه بين ثلاثة مسارات لشريحة هيكلية متوسطة الحجم للسيارات بمعدل 200000 قطعة تقريبًا سنويًا. الأرقام هي قيم تخطيط نموذجية تستخدم لمقارنة الموردين، وليس عروض الأسعار.
المعيار
يموت التقدمي
نقل يموت
دليل / عمل واحد
استثمار الأدوات
عالية
متوسط
منخفض
سعر القطعه 200 الف /سنه
منخفضest
منتصف
عاليةest
موضع الثقب الذي يمكن تحقيقه
±0.05 إلى ±0.10 ملم
±0.10 إلى ±0.20 ملم
± 0.25 مم والانجراف
وقت التحول
2 إلى 6 ساعات
1 إلى 3 ساعات
20 إلى 45 دقيقة
المشغلين لكل نوبة
1
2
4 إلى 6
أفضل فرقة حجم مناسبة
150 الف فما فوق
من 50 الف الى 150 الف
أقل من 50 ألف
 القوالب التقدمية لمساكن محركات السيارات والأجزاء الصغيرة عالية-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. عرض المنتج →
لاحظ أين يجلس التقاطع. أقل من 50000 قطعة تقريبًا سنويًا، يهيمن استهلاك الأدوات ولا يزال المسار اليدوي يفوز بالتكلفة الإجمالية. تعتمد الإجابة بين 50.000 و150.000 على مدى تعقيد الجزء وما إذا كان يمكن لرقم الجزء الثاني مشاركة نفس الشريط - غالبًا ما يكون خيار الشريط المشترك هذا هو ما يجعل الأداة التقدمية تسدد ثمنها في غضون ثمانية عشر شهرًا.
ثلاثة مقاييس مخفية تحدد ربحية الخط
تظهر عروض الأسعار عادةً سعر القطعة وتكلفة الأدوات. نادرًا ما تظهر استخدام المواد، أو الفعالية الإجمالية للمعدات، أو معدل الخردة بعد إعادة استخدام الأداة مرتين. غالبًا ما تختلف هذه الأرقام الثلاثة بين الموردين أكثر من السعر المعروض.
تقدمية
عمر الخدمة 76%
نقل
عمر الخدمة 61%
الخلية اليدوية
عمر الخدمة 44%
يعكس OEE للخط التقدمي ثلاثة أشياء تعمل معًا: توفر الصحافة، ونظام التغذية وتغيير الملف، وإنتاجية التمريرة الأولى. الخط الذي يعمل بسرعة 60 ضربة في الدقيقة ولكنه يتوقف كل أربعين دقيقة في حالة حدوث انحشار يخسر عادةً إلى خط يعمل بسرعة 45 ضربة في الدقيقة بمسار خردة نظيف. عند مقارنة الموردين، اسأل عن الوقت الفعلي لتغيير الملف، ومعدل درجة الصوت والسكتة الدماغية، وعدد الأجزاء بين عمليات إعادة الطحن - وليس الحد الأقصى لسرعة الضغط.
حيث يتم استخدام أجزاء الختم التقدمي للسيارات
يهيمن العمل التقدمي على الأجزاء ذات الحجم الكبير من السيارة بدلاً من الهيكل بأكمله. يعكس التوزيع أدناه عائلات الأجزاء النموذجية المنتجة باستخدام أدوات تقدمية ومتعددة المحطات.
- السيارات الكهربائية ومجموعة نقل الحركة - 42%: علب المحرك، وألواح غطاء البطارية، وقضبان التوصيل النحاسية عالية الجهد، وأقواس وحدة القيادة.
- الجسم والمقعد والهيكل - 24%: إطارات المقاعد وأقواس التعزيز وألواح المزلاج وأعضاء الجسم الصغيرة.
- الوقود والعادم والمركبات التجارية 18%: لوحات نهاية الخزان، والدروع الحرارية، ودعامة الشاحنات الثقيلة.
- الإلكترونيات والمعدات الصناعية – 16%: هيكل الخادم، وأغلفة الفرن، والأجزاء الهيكلية للكمبيوتر المحمول والهاتف، وأغطية محرك المؤازرة، ومكونات الضاغط.
 أجزاء ختم بسبار النحاس لمركبة الطاقة الجديدة قضبان توصيل نحاسية عالية النقاء مختومة بدقة لتوزيع تيار الجهد العالي للمركبات الكهربائية، ذات صلة حيث تتطلب التوصيلات الموصلة منخفضة المقاومة وختم السيارات المجاورة تكاملًا وثيقًا مع الموردين. عرض المنتج →
تستحق عائلة بسبار النحاس أن ننادي بها. تجمع هذه الأجزاء بين مادة ناعمة وعالية التوصيل ومواصفات نتوءات وتسطيح صارمة، وغالبًا ما يتم إنتاجها في نفس الوقت الذي يتم فيه إنتاج الأجزاء الفولاذية المحيطة على المعدات المجاورة. المورد الذي يدير كليهما بالفعل أجزاء ختم السيارات عادةً ما تشتمل أعمال الختم الإلكتروني على غرفة الأدوات وعمق القياس للتعامل مع كلا نظامي المواد دون منحنى تعليمي طويل في الجولة الأولى.
تحديد برنامج الختم التدريجي: سبع خطوات
معظم تجاوزات التكاليف في البرامج التقدمية تأتي من التسلسل، وليس من القالب نفسه. يعكس الترتيب أدناه كيف أن قرارات التصميم والأدوات والأتمتة تقيد بعضها البعض فعليًا.
- قم بإصلاح تخطيط الشريط أولاً. اضبط عرض الملعب والويب والملف مقابل الشكل الهندسي الفارغ قبل اختيار عدد المحطات. كل قرار لاحق يرث هذه الهندسة.
- تعيين التفاوتات للمحطات. حدد أي محطة تمتلك موضع الثقب، وأيها تمتلك زاوية الانحناء، وأيها تمتلك التسطيح. تصبح تفاوتات الرسم الغامضة نزاعات أثناء PPAP.
- حجم الصحافة مع الهامش. احسب قوة القص القصوى، وليس القوة المتوسطة، واحتفظ بمساحة رأس تتراوح بين 20 إلى 30 بالمائة لترقية المواد في المستقبل.
- قرر نطاق الأتمتة مبكرًا. تحميل الملف، وجهاز فرد الشعر، ووحدة التغذية، وناقل الخردة، ومعالجة الخروج، جميعها تغير ارتفاع القالب وتوقيت الدورة إذا وصلت متأخرة إلى المشروع.
- قم بتشغيل محاكاة الموت. تلتقط محاكاة التشكيل الارتداد والترقق قبل قطع الفولاذ، وهو أرخص بكثير من تصحيح محطة الشكل النهائية.
- خطط لدورة إعادة الطحن. قم بتسجيل عدد الأجزاء بين عمليات الشحذ من يوم الإنتاج الأول بحيث يصبح عمر الأدوات خط تكلفة قابل للقياس بدلاً من الافتراض.
- التحقق من أدوات الإنتاج. قم ببناء عينات خارج الأداة وPPAP كامل على القالب النهائي، وليس على أداة نموذج أولي، وإلا ستتحرك حزمة التسامح بمجرد وصول الشريط الحقيقي.
 معدات أتمتة الختم المخصصة لخطوط الختم التقدمية قائمة المنتجات الخاصة بمعدات أتمتة الختم المخصصة، ذات الصلة حيث تحتاج البرامج التقدمية إلى تصميم قوالب منسق، وإنتاج الأجزاء المختومة وتسليم التشغيل الآلي. عرض المنتج →
الخطوة الرابعة هي حيث يغير التسليم الجاهز العمليات الحسابية. عندما يكون صانع القالب وصانع الأتمتة بموجب عقد واحد، يتم حل ارتفاع القالب وخط المرور وشوط التغذية وحمولة الضغط على رسم واحد بدلاً من التفاوض بين بائعين بعد قطع الأداة بالفعل. يؤدي الاحتفاظ بتصميم القالب وإنتاج الأجزاء المختومة وأتمتة الختم داخل مجموعة هندسية واحدة إلى إزالة الواجهات التي تفقد فيها البرامج التقدمية عادةً أسابيع.
سجلات الصيانة والاحتفاظ بالتسامح والامتثال
إن القالب التدريجي الذي أنتج أجزاء مقبولة عند الإطلاق لن يبقى هناك بدون إيقاع الصيانة. الممارسة النموذجية هي قياس عينة في كل فترة إعادة طحن، وتتبع الاتجاه بدلاً من القراءة الفردية، واستبدال أعمدة التوجيه والبطانات على عدد ثابت بدلاً من الفشل. إن تكلفة خدمة القالب المخطط لها لمدة ثماني ساعات هي جزء صغير من تكلفة الملف الملغى والشحنة المفقودة.
عادةً ما تحتاج وثائق الامتثال لختم السيارات إلى السفر مع الجزء: شهادات المواد مع أرقام الحرارة، وتقارير تخطيط الأبعاد في PPAP، وخطط التحكم التي تحدد المحطات الحرجة، وسجلات صيانة القالب وتاريخ إعادة الطحن. يجب أن تحتوي درجات الفولاذ عالية القوة المتوفرة بمواصفات 590 ميجا باسكال أو 780 ميجا باسكال على بيانات فحص واردة مسجلة على الملف، لأن نافذة التشكيل لتلك الدرجات ضيقة وسيظهر الاختلاف من مطحنة إلى مطحنة كتحول في زاوية الانحناء قبل وقت طويل من ظهوره على شكل صدع مرئي.
يعد التشحيم وإدارة الخردة من عناصر التدبير المنزلي الأكثر تأثيرًا على الاحتفاظ بالتسامح على المدى الطويل. يؤدي الاختيار الصحيح لمواد التشحيم للطلاء الموجود على الشريط الوارد إلى تقليل التهيج في محطات السحب، ويمنع شلال الخردة الذي يتم فحصه وفقًا لجدول زمني محدد تلف القالب الناجم عن البزاقة والذي لا يمكن لأي قدر من سعة الضغط استيعابه. يتم التعامل مع هذه الصيانة الروتينية بدلاً من اعتبارها فكرة لاحقة، فكلاهما يمدد الفاصل الزمني بين عمليات إعادة الطحن ويحتفظ بنطاق التسامح الذي جعل الختم التدريجي هو الاختيار الصحيح في المقام الأول.
المنشور السابق
دليل الختم الثقيل: التفاوتات، والحمولة، وتصميم القالب، واختيار الأدوات
المشاركة التالية
التثبيت الداخلي لقوالب الختم التدريجي: المبادئ والتطبيقات
لدينا المنتجات.
ابدأ عملك مع إحدى الشركات المصنّعة للمعدات الأصلية هنا!

تزويد العملاء العالميين بحلول متكاملة جاهزة للاستخدام
من خلال
الابتكار!
روابط سريعة
أخبار
معلومات الاتصال.
-
 +86-139 1308 8972
-

-
 رقم 118 طريق يشين، منطقة ووجيانغ للتنمية الاقتصادية، سوتشو، الصين
حقوق الطبع والنشر © سوتشو Shuangqisi قوالب المعدات المحدودة جميع الحقوق محفوظة. يموت ختم مخصص مصنعي قوالب ختم المعدن
