-
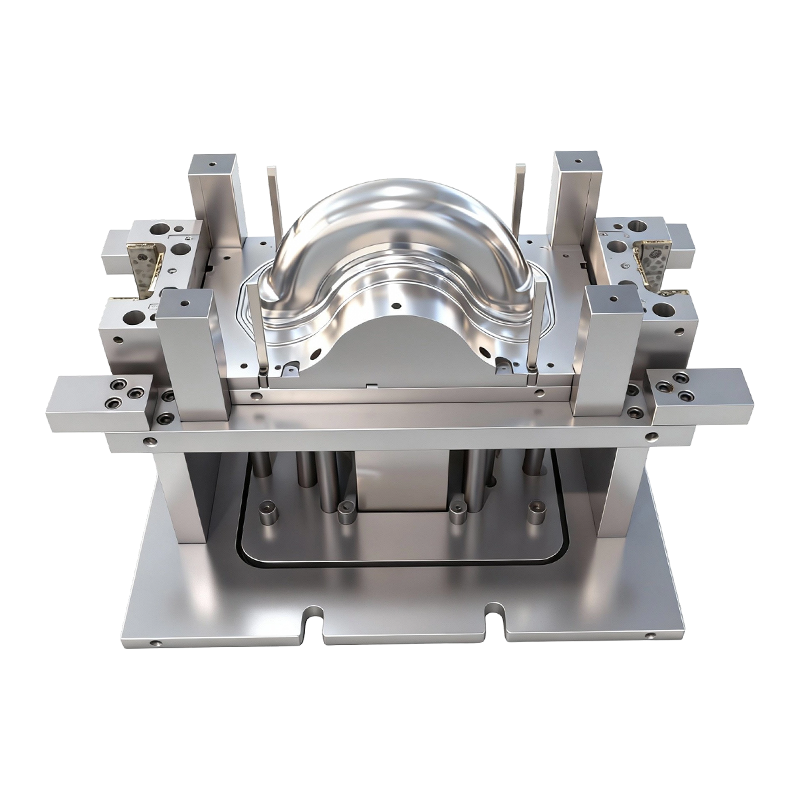
قالب رسم عميق للعجلات الأمامية والخلفية للسيارات الكهربائية ذات العجلتين
قالب الرسم العميق للعجلات الأمامية والخلفية للس...
-
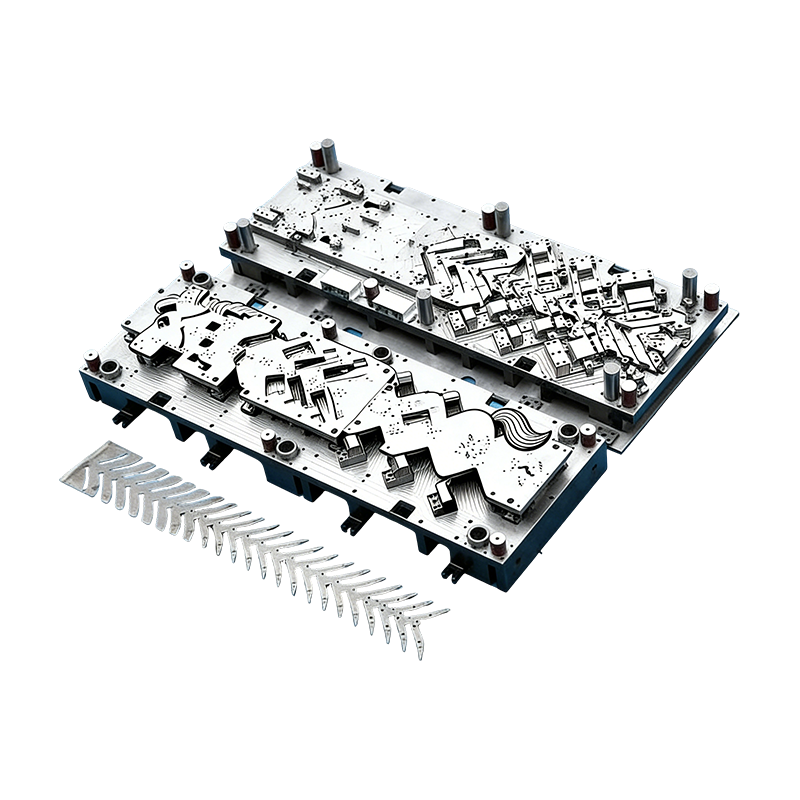
القوالب التقدمية لقطع غيار السيارات
تم تصميم هذا القالب المستمر لغطاء محرك السيارة ...
-
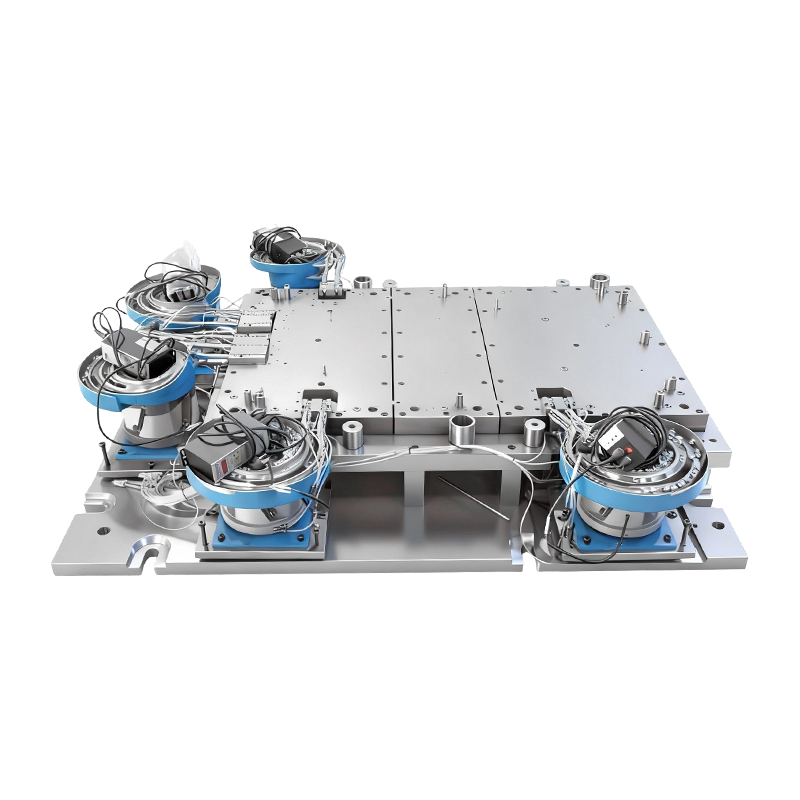
قالب التثبيت التلقائي لقاعدة آلة الكمبيوتر الكبيرة
يتكامل قالب التثبيت الأوتوماتيكي لقاعدة ماكينات...
-
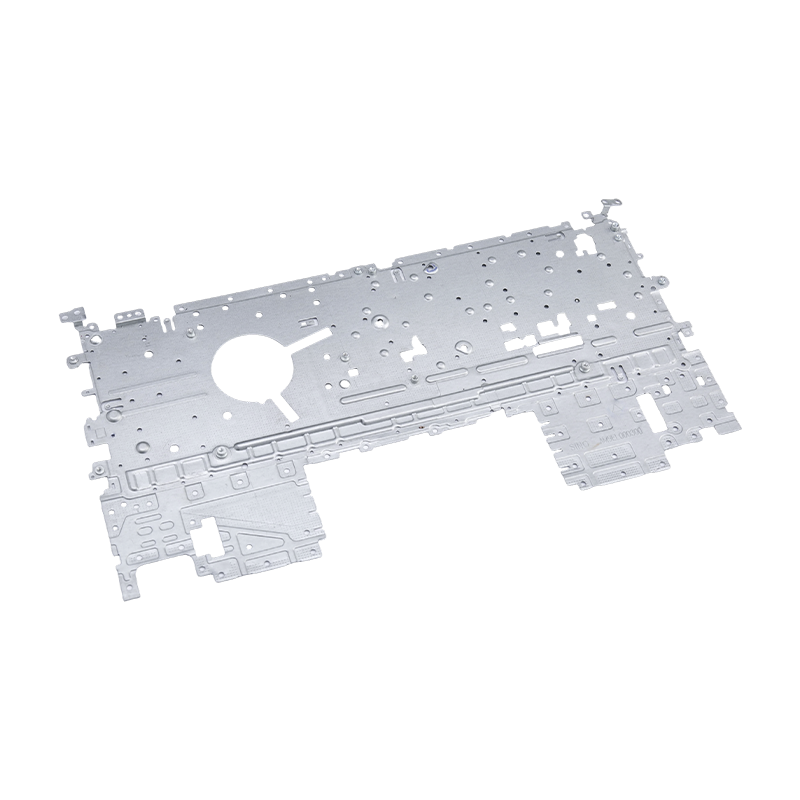
أجزاء ختم الكمبيوتر المحمول
إن أجزاء ختم الكمبيوتر المحمول الخاصة بنا عبارة...
-
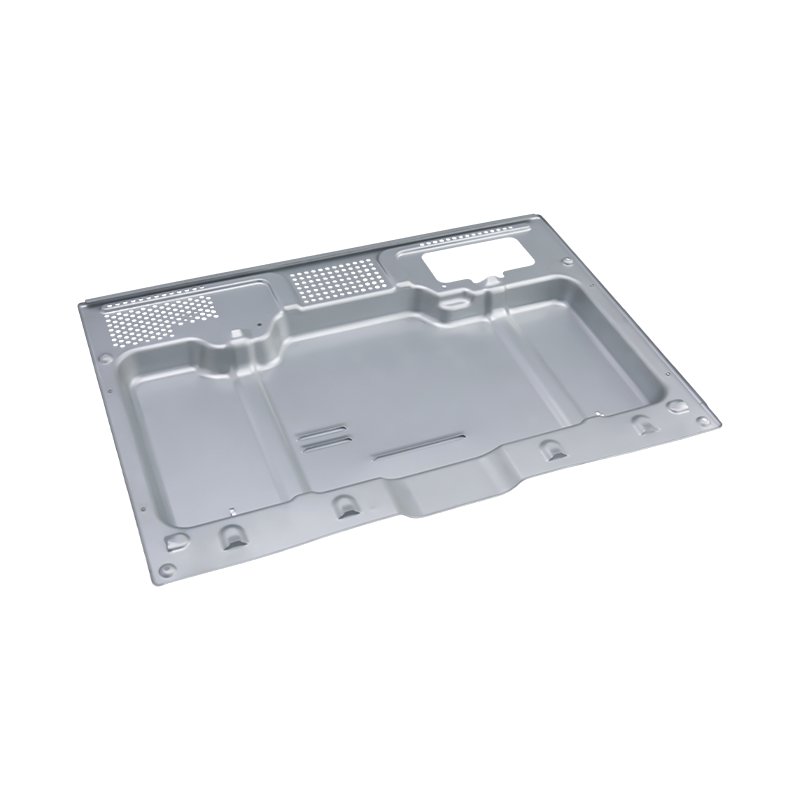
أجزاء ختم الفرن الراقية
إن أجزاء ختم الفرن المتطورة لدينا عبارة عن مكون...
-
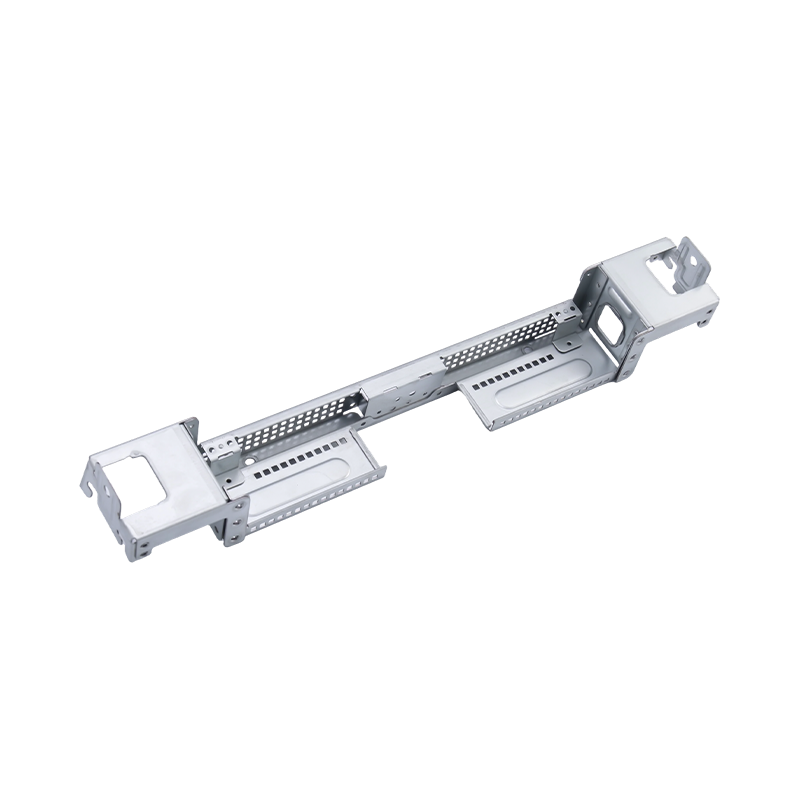
أجزاء ختم الكمبيوتر الكبيرة الراقية
إن أجزاء ختم الكمبيوتر الكبيرة المتطورة الخاصة ...

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / دليل الختم الثقيل: التفاوتات، والحمولة، وتصميم القالب، واختيار الأدوات
دليل الختم الثقيل: التفاوتات، والحمولة، وتصميم القالب، واختيار الأدوات
2026-10-13
الختم الثقيل: عندما يكون سمك 2 مم رقيقًا جدًا بالفعل
سأل أحد مهندسي المشتريات ذات مرة عن سبب عرض شريحة مقاس 6 مم بثلاثة أسعار مختلفة خلال 48 ساعة. ولم يكن السبب العمل أو النفقات العامة. لقد كانت حمولة. يؤدي الختم الثقيل - تشكيل صفائح معدنية عادة ما تكون أكثر سمكًا من 4 مم - إلى تغيير كل الحسابات: سعة الضغط، مادة القالب، التشحيم، وحتى طريقة فحص الجزء النهائي. إذا تعاملت مع جزء مقاس 6 مم مثل حاوية إلكترونية مقاس 1.5 مم، فسوف تقوم إما بكسر قالب أو الدفع مقابل مكبس لا تحتاجه.
استنتاج سريع: بالنسبة للختم الثقيل، يتم قياس متطلبات الحمولة تقريبًا مع مربع السُمك، وليس خطيًا. يمكن أن يحتاج الجزء الفولاذي منخفض الكربون مقاس 6 مم إلى 2.5 إلى 3 أضعاف قوة الجزء الذي يبلغ قطره 3 مم بنفس المحيط. تحقق دائمًا من حركة الضغط وحجم السرير وسعة الوسادة قبل عرض الأسعار.
العتبة العملية ليست ثابتة. بعض المحلات التجارية تسمي 3 مم ثقيلة؛ والبعض الآخر يبدأ عند 6 ملم. ما يهم هو ما إذا كانت مكبس 80T إلى 400T الموجود لديك يمكنه الاحتفاظ بالقوة المطلوبة عبر الشوط الكامل دون انحراف الإطار. في عملية الختم الثقيل، يظهر الانحراف على شكل سماكة غير متساوية، وأنصاف أقطار متشققة، وعمر افتراضي قصير.
المبادئ الأساسية: ما الذي يتغير عندما يرتفع المقياس
الختم الثقيل ليس مجرد "المزيد من القوة". إنها مجموعة مختلفة من القيود. تحدد العوامل الأربعة التالية ما إذا كان الجزء قابلاً للإنتاج وقابل للتكرار ومربحًا.
الحمولة والسكتة الدماغية
المكبس 400T بضربة 24 بوصة لا يشبه المكبس 400T بضربة 10 بوصة. غالبًا ما تتطلب الأجزاء الثقيلة سحبًا أعمق من الأجزاء الرقيقة. إذا كانت السكتة الدماغية قصيرة جدًا، فلن تتمكن من مسح الجزء أو ضبط الوسادة. قم دائمًا بمطابقة منحنى الضغط، وليس فقط حمولة الذروة.
يموت المواد والتخليص
بالنسبة للفولاذ الطري بقطر 6 مم، تتراوح مساحة خلوص القالب عادةً من 8% إلى 12% من السمك لكل جانب. القليل جدًا من الخلوص يسبب الكسر والكسر؛ الكثير يخلق نتوءات ثقيلة وجودة حافة رديئة. يظل D2 وSKD11 شائعين، ولكن بالنسبة للفولاذ عالي القوة الذي يزيد عن 780 ميجا باسكال، يصبح فولاذ تعدين المساحيق أو إدراجات الكربيد فعالاً من حيث التكلفة.
تعويض سبرينجباك
تعود الينابيع المعدنية السميكة بشكل أكبر من حيث القيمة المطلقة. يمكن للجزء الذي يبلغ قطره 6 مم مع انحناء 90 درجة أن يعود بمقدار 2 إلى 3 درجات بعد تحريره. يجب أن يكون القالب منحنيًا بشكل زائد أو يجب أن تتضمن العملية محطة لسك العملة. هذا هو السبب في أن قوالب الختم الثقيلة غالبًا ما تكلف ما بين 20٪ إلى 40٪ أكثر من قوالب الختم الرقيقة ذات الحجم المماثل.
اتساق المواد
إن تباين السُمك الزائد أو الناقص 0.2 مم لا يُذكر عند مقياس 1 مم. عند 8 ملم، تغير القوة المطلوبة بنسبة 5% أو أكثر. بدون الفحص الوارد ومصادر الملف المتسقة، ستزيد الضغط بشكل عشوائي. يتطلب الختم الثقيل إمكانية تتبع المواد على مستوى الدفعة.
يتغير أيضًا الاختيار بين القوالب التقدمية والتحويلية. بالنسبة للأجزاء الثقيلة، غالبًا ما تفوز قوالب النقل لأنها تنقل الجزء بين المحطات دون سحبه عبر شريط. يمكنك قراءة مقارنة مفصلة في هذه المقالة على التقدمي مقابل نقل ختم المعدن .
مقارنة الحمولة: مطابقة الضغط للجزء
يستخدم الجدول أدناه صيغة قص مبسطة للفولاذ منخفض الكربون (قوة القص 300 ميجا باسكال). تعتمد الحمولة الفعلية على تصميم القالب ودرجة المادة وإعدادات الوسادة. استخدم هذا كمرشح للمرور الأول، وليس اقتباسًا نهائيًا.
لاحظ القفزة من 400T إلى 600T. يمكن للعديد من المتاجر التعامل مع الأجزاء مقاس 4 إلى 8 مم ولكن يجب الاستعانة بمصادر خارجية أكبر من 8 مم. وهذه الفجوة هي المكان الذي تظهر فيه مخاطر التسليم وزحف التكلفة.
المقياس المخفي: قوة الطلب حسب السماكة
غالبًا ما يقارن المشترون السعر للكيلوغرام الواحد. المقياس المخفي الأفضل هو قوة الطلب لكل ملليمتر من السمك. يوضح الرسم البياني أدناه الحمولة النسبية لنفس هندسة الجزء مع زيادة السُمك من 3 مم إلى 12 مم. يتم تطبيع القضبان إلى 3 مم = 100.
عند 12 مم، يتجاوز مؤشر القوة 1400% من خط الأساس 3 مم لأن مساحة القص تنمو خطيًا بينما يزيد السمك أيضًا من الضغط المطلوب للقص النظيف. هذا هو السبب في أن التغيير البسيط في الأبعاد يمكن أن يدفع جزءًا من مكبس 200T إلى مكبس 600T.
تقسيم تطبيق الصناعة للختم الثقيل
لا يتم توزيع الطلب الثقيل على الختم بالتساوي. بناءً على خلطات المشاريع النموذجية في محلات تشكيل المعادن التي تخدم عملاء الآلات والمركبات، ينقسم السوق تقريبًا على النحو التالي.
السيارات ومركبات الطاقة الجديدة – 45%
الشاحنات الثقيلة ومعدات البناء – 25%
الأجهزة والإلكترونيات – 20%
المعدات الصناعية — 10%
تهيمن قطع غيار السيارات لأن أغطية البطاريات وأغطية المحركات وإطارات المقاعد وقضبان التوصيل النحاسية كلها تستخدم مخزونًا من 4 إلى 10 ملم. تتطلب أختام الشاحنات الثقيلة، مثل أقواس الإطار وحوامل التعليق، حمولة أعلى وغالبًا ما تكون 12 مم أو مادة أكثر سمكًا.
 أجزاء ختم الشاحنات الثقيلة لتطبيقات المركبات التجارية مكونات فولاذية دقيقة عالية القوة، بما في ذلك دعامات الإطار وألواح التعليق، مصممة لتحمل الأحمال ومقاومة الاهتزاز وعمر الخدمة الطويل. عرض المنتج →
 أجزاء ختم غطاء البطارية للسيارات وأنظمة التخزين حاويات من الفولاذ أو الألومنيوم أو الفولاذ المقاوم للصدأ ملفوفة على البارد ذات تفاوتات مشددة، مما يساعد على حماية قلوب البطارية من الغبار والرطوبة والصدمات. عرض المنتج →
في مركبات الطاقة الجديدة، يجب أن توازن أجزاء ختم غطاء البطارية بين الوزن والختم والسلامة من الصدمات. وهذا يعني عادة سبائك الفولاذ أو الألومنيوم عالية القوة مع تحمل محكم للتسطيح. بالنسبة للمحركات الكهربائية، تحمل أجزاء ختم الغلاف متطلبات مماثلة ولكنها تضيف متطلبات التدريع المغناطيسي والتركيز.
 أجزاء ختم مبيت محرك السيارات أغلفة عالية القوة من الفولاذ أو الألومنيوم مع هياكل لتبديد الحرارة وواجهات موحدة، مما يدعم حماية المحرك وكفاءة التجميع والمتانة. عرض المنتج →
دليل الاختيار: خمس خطوات قبل الالتزام
استخدم هذا التسلسل لتقليل مخاطر شراء المطبعة أو القالب أو المورد الخطأ.
الخطوة 1: حساب الحمولة الحقيقية
استخدم صيغة القص: المحيط × السُمك × قوة القص / 1000. أضف 20% أمان لأحمال الصدمات و10% لإرجاع الوسادة. لا تعتمد على التصنيف الاسمي للصحافة وحدها.
الخطوة 2: التحقق من السرير والسكتة الدماغية
تحقق مما إذا كان القالب يناسب السرير وما إذا كانت السكتة الدماغية تزيل الجزء. يُعد السرير مقاس 312 × 84 بوصة أمرًا شائعًا في المطابع الكبيرة، لكن قالبك قد يحتاج إلى فتحات T في مواضع محددة.
الخطوة 3: تأكيد درجة المادة
يمكن أن يتطلب الفولاذ عالي القوة الذي يزيد عن 780 ميجاباسكال قوة أكبر بنسبة 30% من الفولاذ الطري. اطلب شهادات المطحنة وتحقق من تحمل السُمك قبل الإنتاج.
الخطوة 4: تدقيق صيانة القالب
يموت الختم الثقيل بشكل أسرع. اطلب الفاصل الزمني للصيانة الوقائية للمورد، ومخزون الثقب الاحتياطي، وسجل عمر القالب في الأشواط.
الخطوة 5: التخطيط للأتمتة
يصعب تغذية الأجزاء الثقيلة يدويًا. يجب تحديد أنظمة النقل أو الروبوتات أو مغذيات الملفات مع القالب لتجنب إعادة العمل لاحقًا.
الصيانة والامتثال للختم الثقيل
يؤدي الختم الثقيل إلى تضخيم التآكل والضوضاء ومخاطر السلامة. ستفشل هنا خطة الصيانة التي تعمل مع الخطوط الرفيعة.
- افحص خلوص القالب كل 5000 إلى 10000 ضربة لـ 6 مم وما فوق. يتسارع التآكل بعد أول 20% من عمر القالب.
- مراقبة انحراف الإطار الصحفي كل ثلاثة أشهر. يمكن أن يؤدي الانحراف بمقدار 0.2 مم عبر السرير إلى مضاعفة ارتفاع نتوء الحافة.
- استخدم التشحيم مع إضافات الضغط الشديد. تتحلل مواد التشحيم ذات الأغشية الرقيقة القياسية تحت ضغط التلامس العالي.
- الامتثال لمعايير الحراسة المحلية للمكابس ذات الحمولة العالية. الستائر الخفيفة وحدها قد لا توقف كبش 400 طن على مسافة آمنة.
- احتفظ بسجلات تتبع المواد لمدة ثلاث سنوات على الأقل. إذا كانت مجموعة من الفولاذ السميك ذات إنتاجية غير متناسقة، فستحتاج إلى عزل الأجزاء المتضررة بسرعة.
بالنسبة للموردين، فإن القدرة على تقديم القوالب والأجزاء والأتمتة من مصدر واحد تقلل من مشكلة تسليم الصيانة. عندما يكون صانع القوالب والختام هم نفس الفريق، تصل تعديلات التخليص وقطع الغيار دون توجيه أصابع الاتهام.
ملاحظة عائد الاستثمار: حيث تتسرب ميزانيات الختم الثقيلة
أكبر تكلفة مخفية في الختم الثقيل ليست معدل الصحافة بالساعة. إنها خردة من تجربة الربيع والموت. يمكن للجزء مقاس 6 مم الذي يفشل في فحص الأبعاد عند 5000 ضربة أن يهدر ما بين 8 إلى 12 طنًا من الفولاذ قبل تصحيح القالب. تكلف خطة الاختبار المنضبطة مع عينات السُمك المتزايد أقل من أسبوع واحد من خردة الإنتاج.
عندما تقوم بتقييم عرض أسعار، اسأل عن قوة القص المفترضة، وإزالة القالب، وطريقة تعويض الزنبرك. إذا لم يتمكن المورد من الإجابة، فمن المحتمل أن يعتمد السعر على عادات رفيعة المستوى. هذه هي اللحظة المناسبة للمشي على الأرض والتحقق من منحنى الصحافة.
المنشور السابق
الأجزاء المعدنية المختومة المخصصة لصناعة البترول: المواد والمصادر
المشاركة التالية
الختم التدريجي لأجزاء السيارات: القوالب والتفاوتات والتكاليف ودليل الحجم
لدينا المنتجات.
ابدأ عملك مع إحدى الشركات المصنّعة للمعدات الأصلية هنا!

تزويد العملاء العالميين بحلول متكاملة جاهزة للاستخدام
من خلال
الابتكار!
روابط سريعة
أخبار
معلومات الاتصال.
-
 +86-139 1308 8972
-

-
 رقم 118 طريق يشين، منطقة ووجيانغ للتنمية الاقتصادية، سوتشو، الصين
حقوق الطبع والنشر © سوتشو Shuangqisi قوالب المعدات المحدودة جميع الحقوق محفوظة. يموت ختم مخصص مصنعي قوالب ختم المعدن
