-
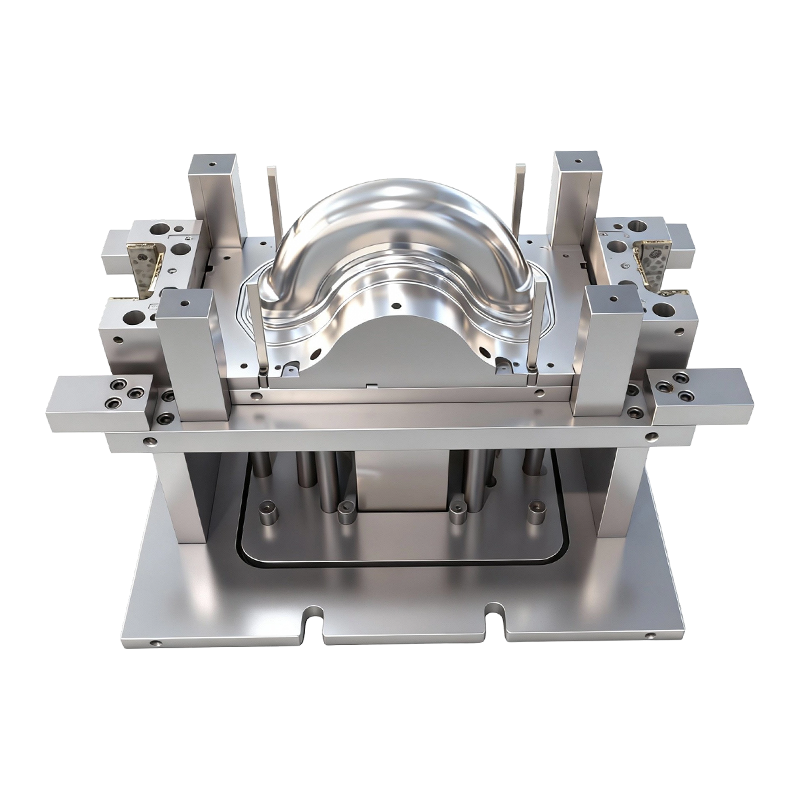
قالب رسم عميق للعجلات الأمامية والخلفية للسيارات الكهربائية ذات العجلتين
قالب الرسم العميق للعجلات الأمامية والخلفية للس...
-
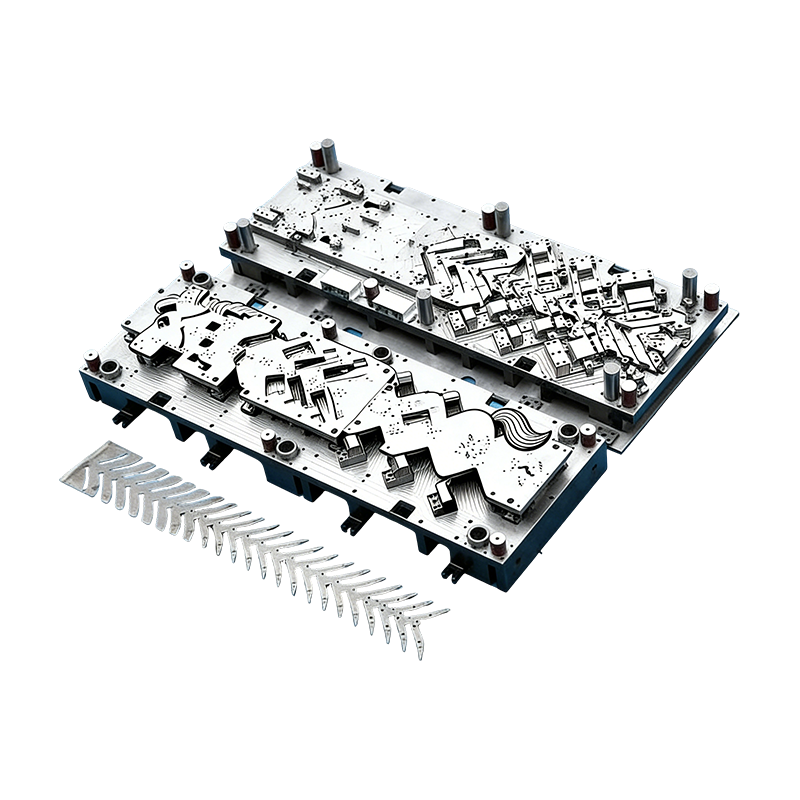
القوالب التقدمية لقطع غيار السيارات
تم تصميم هذا القالب المستمر لغطاء محرك السيارة ...
-
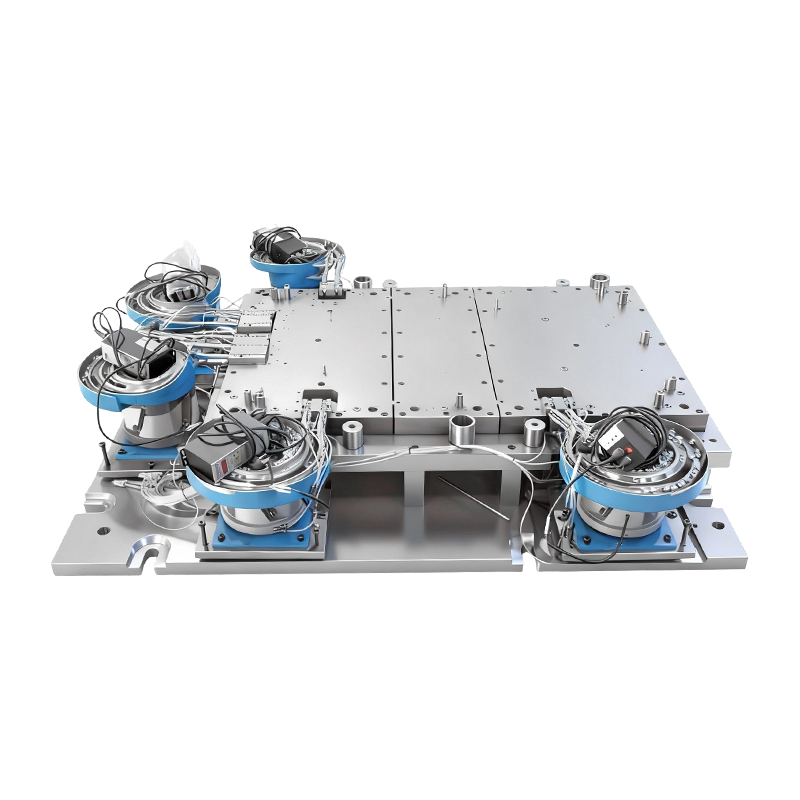
قالب التثبيت التلقائي لقاعدة آلة الكمبيوتر الكبيرة
يتكامل قالب التثبيت الأوتوماتيكي لقاعدة ماكينات...
-
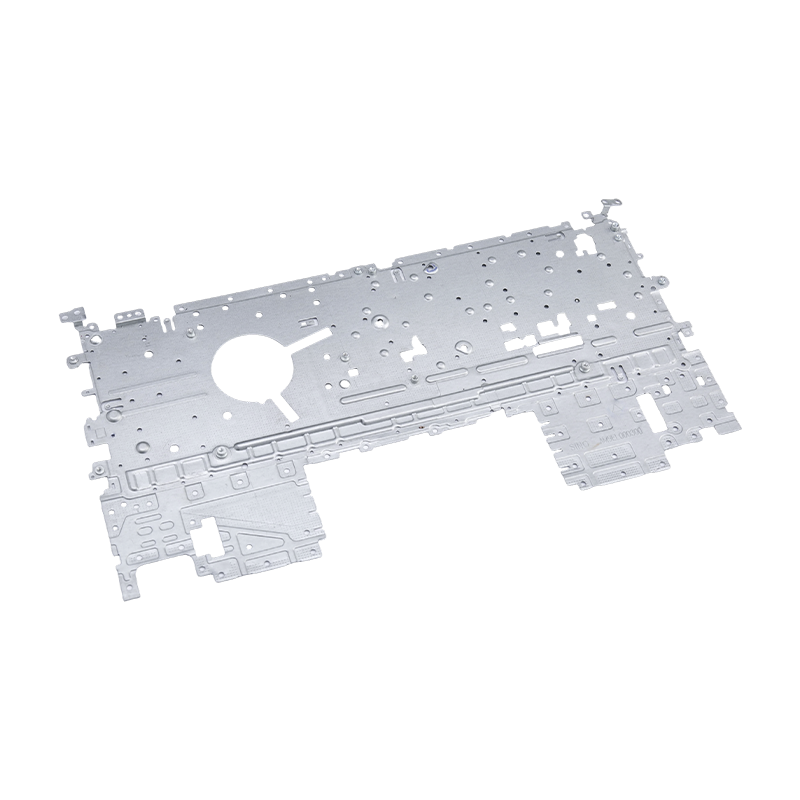
أجزاء ختم الكمبيوتر المحمول
إن أجزاء ختم الكمبيوتر المحمول الخاصة بنا عبارة...
-
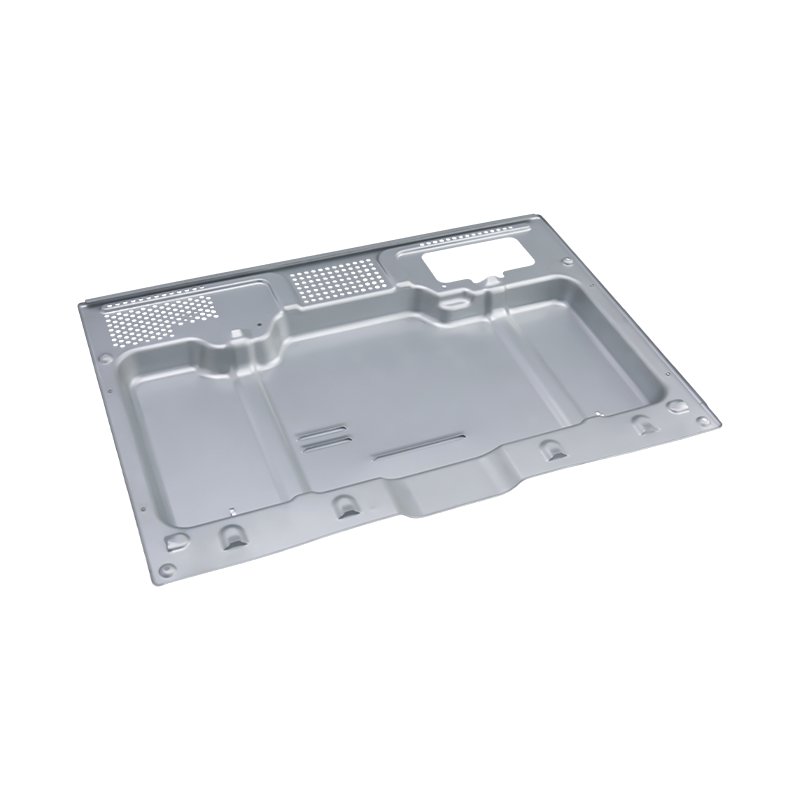
أجزاء ختم الفرن الراقية
إن أجزاء ختم الفرن المتطورة لدينا عبارة عن مكون...
-
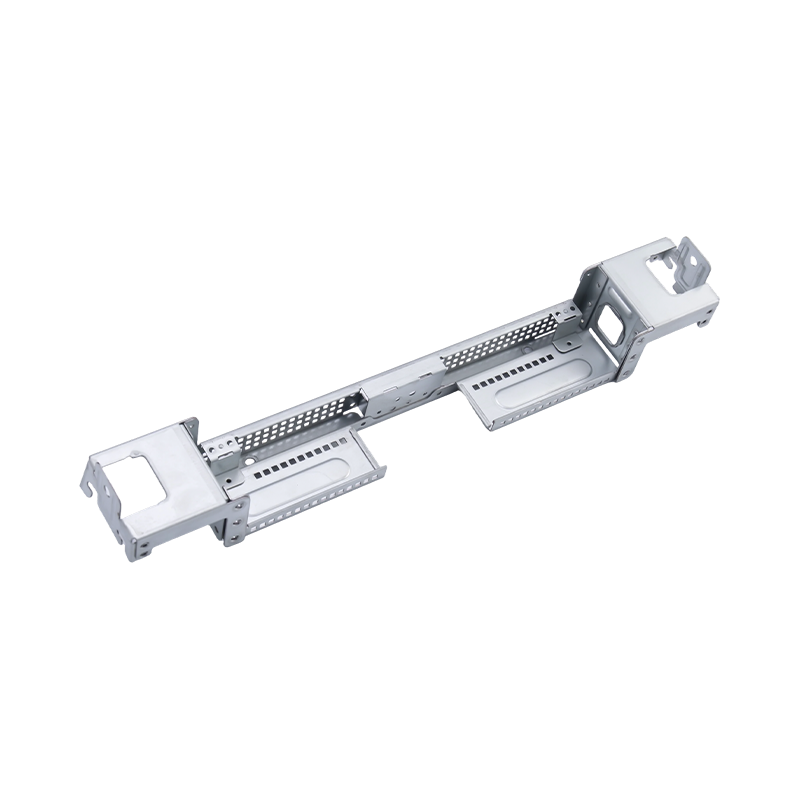
أجزاء ختم الكمبيوتر الكبيرة الراقية
إن أجزاء ختم الكمبيوتر الكبيرة المتطورة الخاصة ...

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / التصميم من أجل الموثوقية وقابلية التصنيع: الهوامش التي تحافظ على الإنتاج
التصميم من أجل الموثوقية وقابلية التصنيع: الهوامش التي تحافظ على الإنتاج
2026-11-02
اجتاز حامل المقعد HC340LA مقاس 1.5 مم كل فحص الأبعاد على CMM ولا يزال متصدعًا في الخدمة. بدأ الشق عند نصف قطر الانحناء الداخلي بمقدار 0.6 مم، والذي كان موجودًا لأن الرسم أعاد استخدام مظروف التغليف وليس لأن حمل الكلال سمح بذلك. لم يكن هناك أي خطأ في الملف الفني على الورق. ببساطة، لم يتم تحديد الهامش من قبل أحد.
هذه هي الفجوة العملية بين تخصصين يتم مراجعتهما عادة من قبل مجموعتين مختلفتين. يسأل التصميم الخاص بقابلية التصنيع عما إذا كان من الممكن تصنيع الجزء بشكل متكرر داخل نافذة عملية مستقرة. يسأل التصميم من أجل الموثوقية ما إذا كان سيستمر في العمل طوال الحياة التي يفترضها العميل. على الأجزاء المختومة، يتم كتابة كلا الإجابتين على نفس الرسم، وبنفس الأرقام الثلاثة.
استنتاج العمل: تعامل مع هوامش الموثوقية وهوامش التصنيع كبند مراجعة واحد، وليس اثنين. هندسة الانحناء، ومكدس التسامح، وحالة المادة هي التي تحرك كلا الخاصيتين، والتغيير في أحدهما يؤدي إلى تحريك الآخر. قم بتسويتها قبل قطع القالب ويحصل البرنامج على كليهما مجانًا. قم بتسويتها بعد ذلك وسيتم دفع ثمن الأداة مرتين.
حيث يتشارك سوق دبي المالي وDFR في نفس الروافع
تحدد أربعة متغيرات معظم نتائج الأجزاء المختومة. ولا تعتبر أي منها أفكارًا جديدة؛ ما يفشل في الممارسة العملية هو التسلسل، لأن تعليقات الأدوات وتعليقات الموثوقية تهبط على الرسم في أوقات مختلفة.
تشكيل الهندسة
يركز نصف القطر الداخلي الذي يقل عن سمك الورقة بمقدار 1x الضغط على الألياف الخارجية؛ أقل من 0.5x هو صدع ينتظر دورة التعب الأولى. بالنسبة للدرجات ذات السبائك الدقيقة، احتفظ بسماكة أو شكل 1.5x وتخفيف الضغط. حافظ على مسافة الثقب إلى الانحناء عند 2t R حتى لا يمتد الثقب إلى شكل بيضاوي يفشل لاحقًا في الضغط.
كومة التسامح
زائد أو ناقص 0.05 مم على ميزة 300 مم من المسند، داخل قالب تقدمي من أربع محطات، هو وعد لا يمكن للعملية الوفاء به. قم بتكديس التفاوت مع تآكل الأداة، وتشتت سماكة الملف وانحراف الضغط، ثم اختبر ما إذا كان التجميع لا يزال يعمل في أسوأ الحالات. إذا لم يحدث ذلك، فالإصلاح يكمن في الواجهة، وليس في طباعة أكثر إحكامًا.
الحالة المادية
يؤدي انتشار 40 ميجا باسكال بين الملفات إلى تغيير الزنبرك، مما يغير الزاوية النهائية، مما يغير إجهاد التلامس عند المفصل. حدد الدرجة وحالة التسليم، واطلب شهادات EN 10204 3.1، وحافظ على اتساق اتجاه الحبوب بين النموذج الأولي والسلسلة حتى يتحقق اختبار الموثوقية من صحة الجزء الذي ستشحنه بالفعل.
القدرة على العملية
الميزة التي تعمل عند Ppk 1.0 تضع جزءًا واحدًا تقريبًا من 300 حدودًا خارجية. بالنسبة للقوس المبني بمعدل 200.000 وحدة سنويًا، يعد هذا رقم موثوقية، وليس رقم جودة. قم بتعيين Ppk 1.67 على PPAP وقم بتصميم الميزة بحيث يظل القالب محتفظًا بها بعد 200000 ضربة من بدل التآكل.
مفهوم القالب في حد ذاته هو قرار الموثوقية. تقوم أداة تقدمية بحمل الشريط عبر كل محطة بضربة واحدة، مما يزيل تباين إعادة التثبيت ولكنه يزيل خيار تصحيح المحطة لاحقًا دون لمس الخط بأكمله. تعمل أدوات النقل على توزيع المحطات عبر المطابع، مما يجعل التعديل الفردي أسهل على حساب المزيد من المعالجة. مراجعة ختم تقدمي مقابل نقل عادةً ما يتم تحديد التفاوتات الواقعية قبل اختيار بُعد واحد.
 قوالب الختم التدريجي لمساكن محركات السيارات قوالب مستمرة مخصصة لعلب محركات السيارات ذات الحجم الكبير والأجزاء الصغيرة، تم تصميمها لضمان الدقة ومقاومة التآكل والإنتاج الضخم القابل للصيانة. عرض المنتج →
مقارنة سوق دبي المالي وسوق دبي المالي: أهداف مختلفة وأدلة مشتركة
إن إبقاء العمودين منفصلين مفيد حتى داخل المراجعة المشتركة، لأنهما يحسنان أشياء مختلفة ويستهلكان بيانات مختلفة.
الجدول 1: يُقرأ التخصصان كأعمدة منفصلة في نموذج المراجعة ولكنهما يتقاربان في نفس الخصائص الحرجة.
منحنى التكلفة لا أحد يجادل فيه حتى توجد الأدوات
ترتفع التكلفة النسبية لتصحيح عيب واحد في جزء مختوم بشكل حاد، والخطوة الأكثر دقة ليست هي التي تخطط لها معظم الفرق.
المفهوم 1x
تصميم تجميد 8x
يموت بناء 45x
باباب 120x
المجال 400x
إن القفزة الخمسة أضعاف بين تجميد التصميم وبناء القالب هي ما يهم، لأنها النقطة الأخيرة حيث يمكن للهندسة أن تتحرك دون لمس الفولاذ. يعتبر تعويض Springback وتغييرات الإضافات والخطوط الرخيصة على الشاشة ومكلفة في المطبعة: كتلة القالب المعاد قطعها تعني أسابيع من وقت الضغط وبرنامج تجريبي جديد وإعادة التحقق من صحة كل خاصية تم نقلها. وبالتالي فإن هامش الموثوقية الذي يصل إلى PPAP يمثل تكلفة تصنيع بقدر ما هو تكلفة هندسية.
حيث يتركز عمل موثوقية الجزء المختوم
التخصيص أدناه هو عرض تخطيطي لكيفية تقسيم محتوى الأجزاء المختومة عادةً عبر الأسواق النهائية، ويستخدم لتحديد حجم قدرة المراجعة بدلاً من وصف حصة السوق المقاسة.
يحمل المحتوى الهيكلي للسيارات والمركبات الكهربائية والبطارية وقضبان التوصيل بنسبة 46 بالمائة تقريبًا العبء المزدوج الأثقل، لأن متطلبات التصادم والختم والمتطلبات الكهربائية جميعها تقع في نفس الجزء.
- 46% جسم السيارة والمركبة الكهربائية، والبطارية، وقضيب التوصيل
- 24% الالكترونيات الاستهلاكية ومرفقات الأجهزة
- 18% المعدات الصناعية مثل محركات المؤازرة والضواغط
- 12% قطع غيار الشاحنات ذات العجلتين والثقيلة
تعتبر ألواح غطاء البطارية وقضبان التوصيل النحاسية من أوضح الحالات. متطلبات الموثوقية هي الختم، ومقاومة الاتصال المستقرة والتدوير الحراري دون تكسير؛ متطلبات التصنيع هي عمق السحب وقوة الحامل الفارغ والتحكم في الزنبرك. يسير الاثنان في اتجاهين متعاكسين، ويصبح الجزء رخيصًا فقط عندما يتم حلهما في نفس التكرار بدلاً من التسلسل.
 أجزاء ختم غطاء البطارية الدقيقة أغطية حاويات البطارية المختومة خصيصًا من الفولاذ أو الألومنيوم أو الفولاذ المقاوم للصدأ، مع تفاوتات مشددة وخيارات للثقوب والفلنجات والثني. عرض المنتج →
تسلسل المراجعة الذي يبقى على اتصال مع الإنتاج
التسلسل يهم أكثر من الدقة. تعمل هذه الخطوات الخمس بالترتيب الموضح ويصعب تعديلها لاحقًا.
الخطوة 1 - تعريف الفشل
اكتب تعريف الفشل قبل أي تسامح: الحمل، عدد الدورات، البيئة، معدل التسرب المقبول أو انجراف المقاومة. لا يمكن مراجعة الموثوقية مقابل معيار غير محدد.
الخطوة 2 – رسم خريطة للنافذة
قم بمطابقة الجزء بنوع القالب، واضغط على الحمولة وعرض الملف المتوفر بالفعل، ثم قم بوضع علامة على كل ميزة موجودة خارج النافذة المثبتة بالفعل في ختم يموت وختم إنتاج جزء .
الخطوة 3 - كومة واقعية
قم ببناء المكدس مع تضمين بدل التآكل وتناثر المواد، وليس بالقيم الاسمية. ثم تأكد من أن التجميع لا يزال يعمل في أسوأ الحالات وليس في الحالة الاسمية.
الخطوة 4 – قم بالتحقق من كلا القائمتين
اختبر كل عنصر من عناصر الموثوقية مقابل حد قابلية التصنيع: نصف قطر الانحناء مقابل عمر الكلال، والطلاء ضد مقاومة التلامس، وجودة الحافة المنفصلة ضد بدء التشقق.
الخطوة 5 – الإغلاق بخطة التحكم
اربط الفواصل الزمنية لصيانة القالب مع عدد الأشواط، وراقب القدرة على الخصائص الحرجة، وأعد التحقق من كلتا الخاصيتين بعد أي تغيير هندسي.
الأتمتة تغير هذه الصورة بطريقة معينة. يعمل النقل الآلي وعناصر التحكم في الخط المتكاملة على تقليل تلف المناولة بين المحطات، مما يساعد على الموثوقية، ولكنها تضيف إمكانية تكرار المشبك وموثوقية المستشعر كمتغيرات جديدة لا يلتقطها أي رسم.
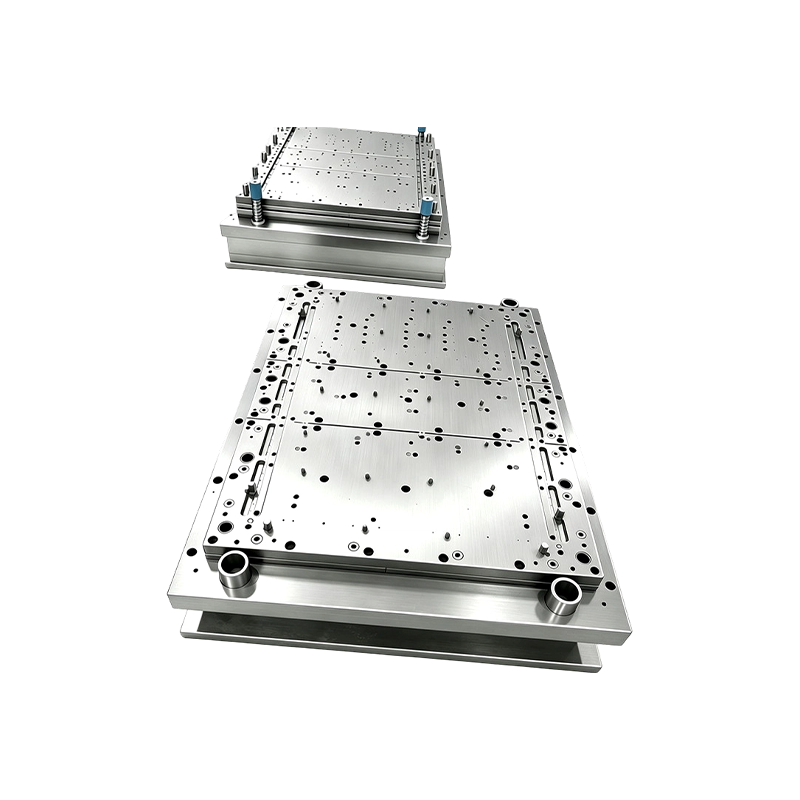 معدات أتمتة الختم المخصصة والمشاريع الجاهزة يتم تقديم معدات أتمتة الختم المخصصة كمشاريع جاهزة، مع معدات الإنتاج ذات الصلة التي تم تكوينها وفقًا لاحتياجات العملاء من أجل عمليات ختم فعالة من حيث التكلفة. عرض المنتج →
الصيانة والتوثيق والامتثال
لا تبقى الهوامش إلا إذا كانت الأوراق تحميها بعد بدء الإنتاج التسلسلي.
- إبقاء خطة التحكم وعملية مراجعة FMEA مقفلة على مراجعة الرسم؛ يؤدي أي إصلاح للقالب يغير النموذج إلى إعادة PPAP وإشعار تغيير العميل.
- قم بتعيين أهداف القدرة بشكل صريح: Ppk 1.67 عند PPAP على الخصائص الحرجة، و1.33 في الإنتاج التسلسلي، مع إمكانية تكرار المقياس أقل من 10 بالمائة على نفس الميزات.
- وافق على ساعات التآكل وفقًا لمعيار ASTM B117 قبل عرض الأسعار، لأن مسار التشطيب يمكن أن يفرض تغييرات هندسية لم يتم تسعيرها مطلقًا.
- قم بتسجيل أرقام حرارة المواد مقابل الملفات واحتفظ بعينات الدفعة، مدعومة بشهادات EN 10204 3.1.
- قم بجدولة صيانة القالب في الأشواط بدلاً من الأيام التقويمية، وبدل تآكل التصميم في اللكمات وكتل القالب حتى لا يغير الإصلاح الأول القيمة الاسمية.
- تعامل مع امتثال السوق بشكل منفصل عن الهندسة: إقرارات RoHS وREACH للأختام الإلكترونية وتقارير الأبعاد للسيارات وعملية الانحراف الموثقة بحيث لا يصبح الامتياز المؤقت رسمًا دائمًا.
الموثوقية وقابلية التصنيع ليسا مشروعين يعملان بالتوازي. وهي عبارة عن مجموعة واحدة من قرارات الهامش التي يتم التعبير عنها في نصف قطر الانحناء ومكدسات التسامح والظروف المادية، وهي أرخص في اللحظة التي لا يزال فيها الرسم ناعمًا. والجزء الذي لا يمكن تشكيله بشكل موثوق لن يكون موثوقًا به في الميدان أيضًا؛ سوف تفشل ببساطة لاحقًا، بسعر أعلى.
المنشور السابق
لا توجد مقالة سابقة
المشاركة التالية
تصميم لأمثلة قابلية التصنيع التي تغير أسعار الختم المعدني
لدينا المنتجات.
ابدأ عملك مع إحدى الشركات المصنّعة للمعدات الأصلية هنا!

تزويد العملاء العالميين بحلول متكاملة جاهزة للاستخدام
من خلال
الابتكار!
روابط سريعة
أخبار
معلومات الاتصال.
-
 +86-139 1308 8972
-

-
 رقم 118 طريق يشين، منطقة ووجيانغ للتنمية الاقتصادية، سوتشو، الصين
حقوق الطبع والنشر © سوتشو Shuangqisi قوالب المعدات المحدودة جميع الحقوق محفوظة. يموت ختم مخصص مصنعي قوالب ختم المعدن
