-
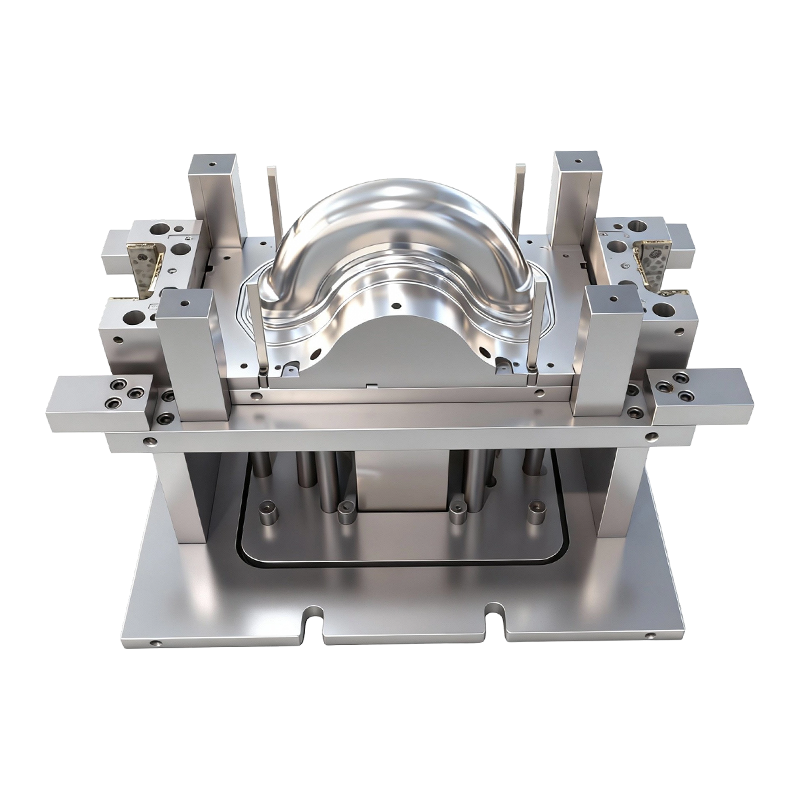
قالب رسم عميق للعجلات الأمامية والخلفية للسيارات الكهربائية ذات العجلتين
قالب الرسم العميق للعجلات الأمامية والخلفية للس...
-
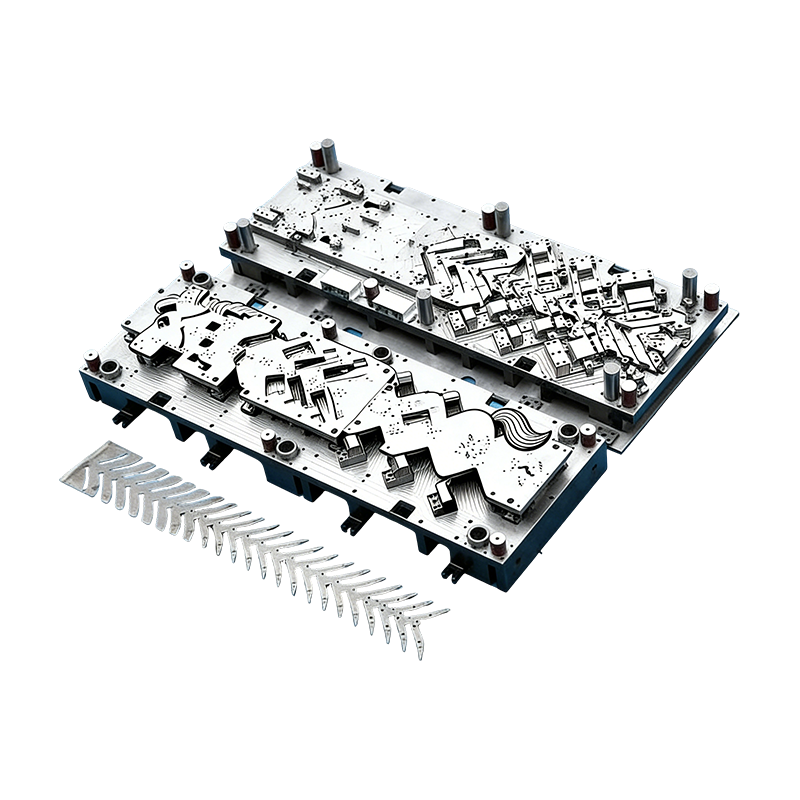
القوالب التقدمية لقطع غيار السيارات
تم تصميم هذا القالب المستمر لغطاء محرك السيارة ...
-
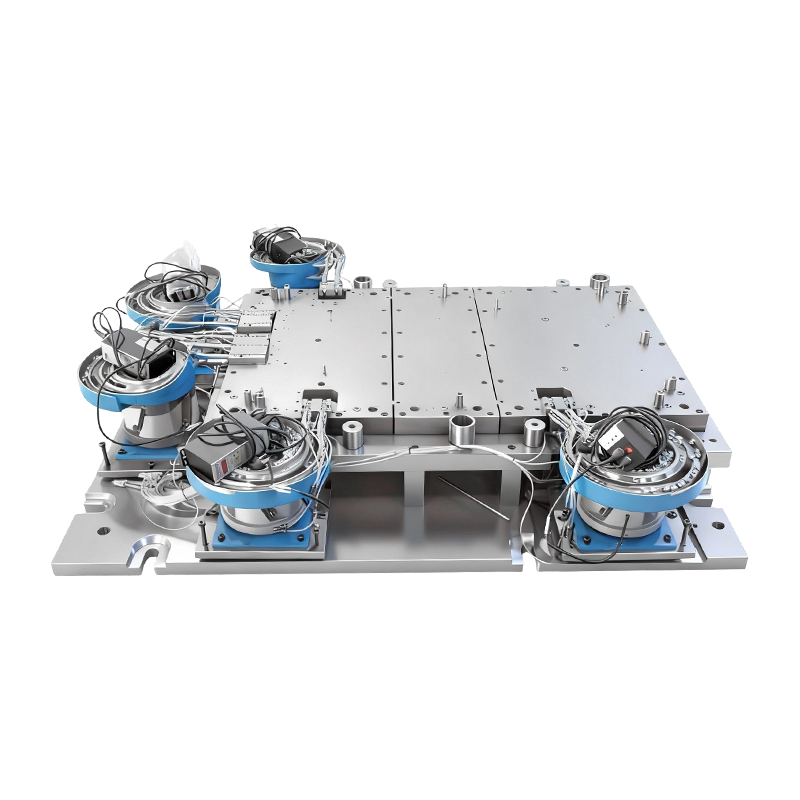
قالب التثبيت التلقائي لقاعدة آلة الكمبيوتر الكبيرة
يتكامل قالب التثبيت الأوتوماتيكي لقاعدة ماكينات...
-
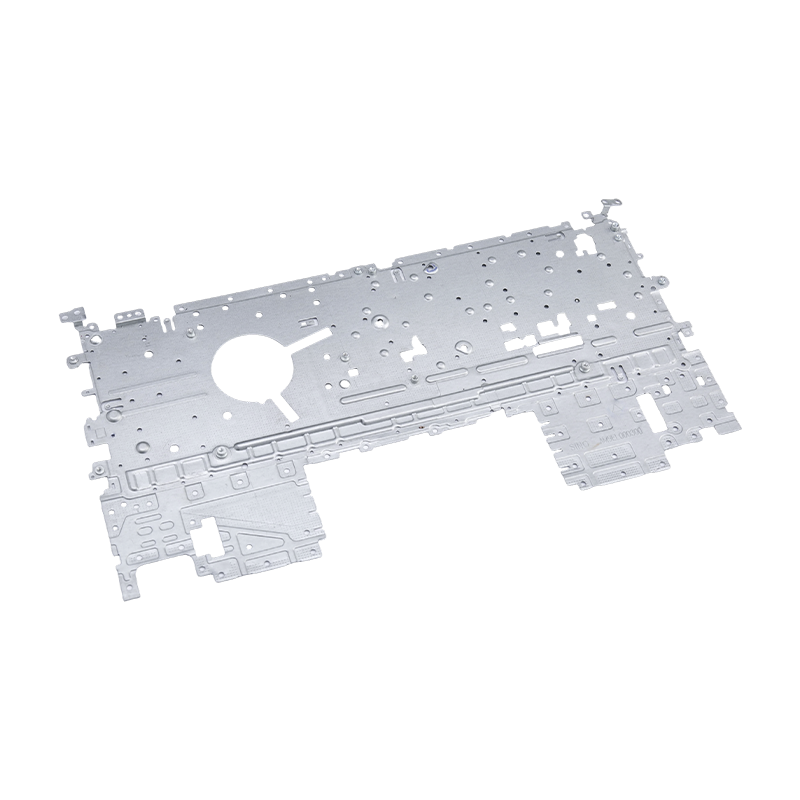
أجزاء ختم الكمبيوتر المحمول
إن أجزاء ختم الكمبيوتر المحمول الخاصة بنا عبارة...
-
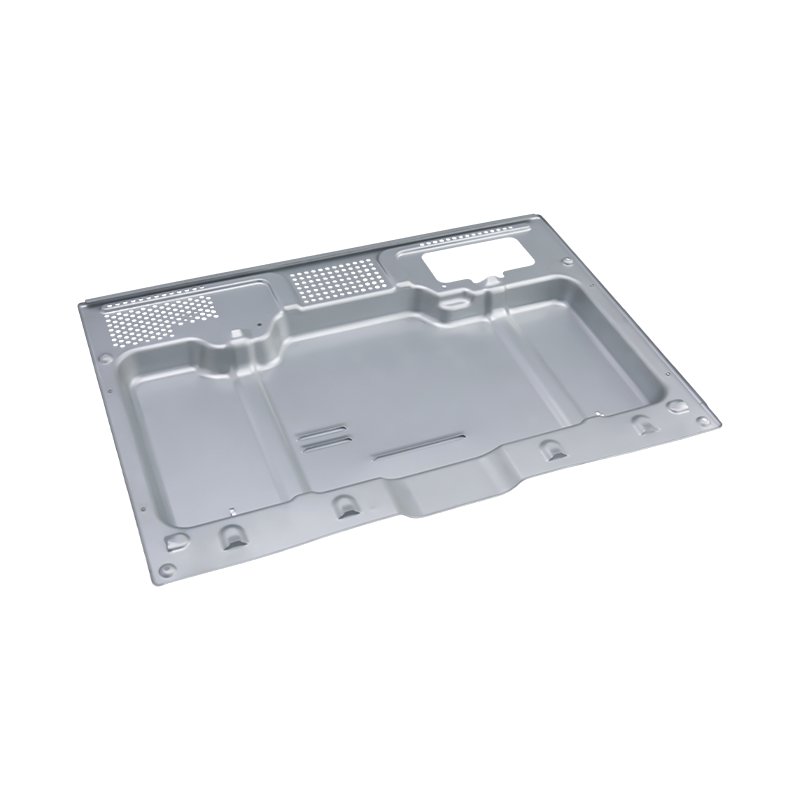
أجزاء ختم الفرن الراقية
إن أجزاء ختم الفرن المتطورة لدينا عبارة عن مكون...
-
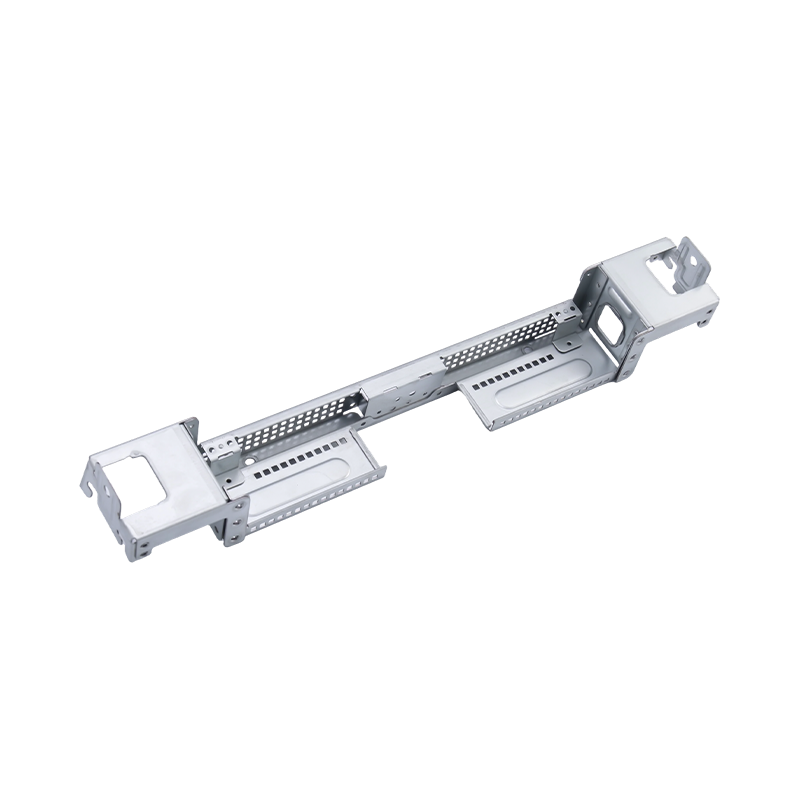
أجزاء ختم الكمبيوتر الكبيرة الراقية
إن أجزاء ختم الكمبيوتر الكبيرة المتطورة الخاصة ...

أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / الختم التدريجي للألمنيوم: العملية والسبائك ونصائح التصميم ودليل التكلفة
الختم التدريجي للألمنيوم: العملية والسبائك ونصائح التصميم ودليل التكلفة
2026-09-14
يعد الختم التدريجي للألمنيوم الطريقة الأكثر اتساقًا وفعالية من حيث التكلفة لإنتاج كميات كبيرة من الأجزاء الدقيقة خفيفة الوزن - بشرط أن تتناسب الهندسة والسبائك والكمية السنوية مع العملية. يمكن لقالب تقدمي واحد يتم تغذيته من ملف أن يفرغ مكون الألومنيوم ويخترقه ويشكله ويقطعه في كل ضربة ضغط مع الحفاظ على تفاوتات من الفتحة إلى الفتحة بالقرب من ± 0.05 مم بدون معالجة ثانوية. هذا المزيج هو السبب وراء تصنيع أغطية البطاريات، وأغطية المحركات، وأجزاء الهيكل الإلكترونية، والموصلات الكهربائية بهذه الطريقة بشكل روتيني.
الوجبات الجاهزة الرئيسية: اختر ختم الألومنيوم التدريجي عندما يكون الطلب السنوي مرتفعًا، ويمكن دمج الجزء في شريط مستمر، وتكون التفاوتات المتسقة أكثر أهمية من مرونة التصميم. في ظل هذه الظروف، غالبًا ما تكون الأدوات اليدوية أو أدوات النقل الأبسط أكثر اقتصادا.
ما هو ختم الألمنيوم التدريجي؟
يعمل الختم التدريجي على تغذية شريط معدني مستمر من خلال مجموعة قوالب واحدة بمحطات متعددة. تقوم كل محطة بتنفيذ عملية واحدة أو أكثر - التوجيه، أو التقطيع، أو القطع، أو الثني، أو الرسم، أو النقش، أو الوخز - بحيث يتحول الشريط الخام تدريجيًا إلى جزء نهائي بحلول الوقت الذي يصل فيه إلى المحطة الأخيرة، حيث يتم قطعه من الشريط الحامل.
كيف تسير العملية في الإنتاج
- تقوم وحدة تغذية الملف بتسوية شريط الألمنيوم ودفعه إلى القالب بميل دقيق لكل ضربة ضغط.
- يستخدم الطيارون ثقوبًا مثقوبة مسبقًا لقفل موضع الشريط في كل محطة، مما يضمن الدقة الموضعية من ميزة إلى أخرى.
- تعمل المحطات بشكل تدريجي: الأولى تثقب الثقوب الدليلية، والوسطى تشكل ثنيات أو نقوشاً، والمحطة الأخيرة تفصل الجزء.
- يتم تفريغ الجزء النهائي من خلال شلال بينما يتم إعادة لف خردة الهيكل العظمي أو تمزيقها لإعادة التدوير.
نظرًا لأن جميع المحطات تعمل على أجزاء مختلفة من نفس الشريط في وقت واحد، فإن ضربة ضغط واحدة تنتج جزءًا كاملاً من الألومنيوم. هذه العملية المستمرة هي ما يفصل بين الختم التدريجي والختم التدريجي ختم النقل ، حيث يتم نقل الفراغات الفردية بين محطات الموت المنفصلة.
سبائك الألومنيوم التي تعمل بشكل جيد في القالب التدريجي
لا يتم تغذية كل درجة من الألومنيوم بشكل نظيف من خلال القالب التدريجي. يجمع المرشحون الناجحون بين القابلية للتشكيل والارتداد القابل للتنبؤ والسلوك السطحي المقبول في ظل التثقيب عالي السرعة. ومن الناحية العملية، تغطي السبائك المتسلسلة 3xxx، 5xxx، و6xxx معظم المشاريع.
سبيكة
المزاج المشترك
لماذا تم اختياره
5052
ح32
قوة التعب العالية ومقاومة التآكل. تستخدم لأغطية البطاريات والأقواس وأطراف خزان الوقود.
3003
ح14
قابلية تشكيل ممتازة وتكلفة منخفضة. العمود الفقري للمرفقات وأجزاء المبادلات الحرارية والأختام العامة.
6061
T6
أقوى وأكثر استقرارًا في الخدمة، لكن السبرينغ باك أعلى؛ يفضل للأقواس الهيكلية والتركيبات.
1100
ح14
ناعمة جدًا وسهلة الرسم؛ تستخدم للوحات الأسماء والعاكسات والأجزاء الكهربائية ذات الهندسة البسيطة.
الجدول 1 - اختيار سبائك الألومنيوم للقوالب التقدمية: القوة والقابلية للتشكيل دائمًا ما تتداول ضد الزنبرك.
لماذا يُفضل الختم التدريجي لأجزاء الألومنيوم
تتلخص حالة العمل في أربع مزايا قابلة للقياس مقارنة بالقوالب اليدوية، أو التصنيع الآلي، أو أدوات السحب العميق فقط.
الإنتاجية دون انقطاع
يعمل القالب التقدمي المصنوع جيدًا من الألومنيوم بمئات الضربات في الدقيقة، وكل ضربة تنتج جزءًا كاملاً. تنخفض تكلفة الوحدة بسرعة بمجرد أن يتجاوز الحجم نقطة استهلاك الأدوات.
دقة متكررة
نظرًا لأنه يتم تجربة الشريط في كل محطة، تظل مواضع الميزات إلى الميزات ثابتة عبر ملايين الدورات. تحتوي أنماط الفتحات الحرجة في مكونات البطارية والمحرك على ±0.05 مم دون إعادة العمل.
تخفيض الوزن
عند 2.7 جم/سم3، يعادل الألومنيوم حوالي ثلث وزن الفولاذ. يتيح الختم التدريجي للمصممين استخدام مقاطع رفيعة وصلبة ومُشكَّلة بدلاً من المسبوكات الثقيلة.
العمليات الثانوية المتكاملة
يمكن إضافة عمليات النقر والتثبيت وتشكيل الكامات ووضع العلامات كمحطات في القالب، بحيث تقترب الأجزاء من حالة التجميع النهائية وتقلل من خطوات سلسلة التوريد.
تُعد حاويات البطارية مثالًا نموذجيًا حيث تضاف هذه المزايا. يجب أن يكون الغطاء ثابت الأبعاد، ومقاومًا للتآكل، ويتم إنتاجه بكميات كبيرة وبتكلفة ثابتة.
 أجزاء ختم غطاء البطارية الدقيقة للمرفقات يناسب غطاء البطارية المختوم حاويات تخزين السيارات والطاقة، مما يوفر ثبات الأبعاد ومقاومة التآكل في الإنتاج بكميات كبيرة، بما يتماشى مع مناقشة المقالة حول فوائد الوزن والختم. عرض المنتج →
من الناحية العملية، يقوم المصنعون الذين يتحولون من التجميعات الفولاذية الملحومة إلى أغطية الألمنيوم المختومة بتخفيض وزن القطعة بأكثر من النصف مع تحسين اتساق الختم.
حدود التصميم: ما الذي يحدد النجاح قبل أن تقوم بقطع الفولاذ
يتصرف الألومنيوم بشكل مختلف عن الفولاذ في القالب التدريجي. إن نسبة العائد إلى المعامل الأعلى تنتج المزيد من الزنبرك، كما أن ميلها إلى الاحتكاك بفولاذ الأدوات يجعل التشحيم وطلاء القوالب إلزاميًا. إن فهم هذه الحدود مقدمًا هو الفرق بين الإطلاق السلس وإعادة التصميم المكلفة.
قواعد التصميم العملية التي يستخدمها مهندسو الأدوات
- الحد الأدنى لنصف قطر الانحناء هو 1.0 إلى 1.5 مرة سمك المادة للسبائك 3xxx و5xxx؛ زيادة نحو 2.0 مرة لحالات الغضب 6xxx-T.
- حدد اتجاهًا ثابتًا للحرق على أي سطح يصبح بمثابة واجهة مانعة للتسرب أو انزلاقية.
- حافظ على الأعماق المرسومة معتدلة؛ يتمزق الألومنيوم عند نصف قطر الزاوية الحادة، لذا أضف نصف قطر زاوية لا يقل عن 0.5 مم في الأشكال العميقة.
- السماح بتعويض الزنبرك في تصميم القالب؛ يضيف الموردون الموثوقون ميزات التصحيح أثناء الاختبار وليس بعد فشل الأجزاء.
التفاوتات الممكن تحقيقها في الإنتاج
± 0.05 ملم ثقب
± 0.08 ملم الملف الشخصي المشذب
± 0.10 ملم الانحناءات المشكلة
± 0.15 ملم حواف ذات حواف
الرسم البياني 1 - تفاوتات الإنتاج النموذجية التي يتم الاحتفاظ بها على أختام الألومنيوم التقدمية باستخدام أدوات يتم صيانتها جيدًا.
حيث يتم استخدام أختام الألومنيوم التقدمية
يظهر الختم التدريجي للألمنيوم عندما تكون هناك حاجة إلى أجزاء معدنية خفيفة الوزن أو موصلة للكهرباء أو مقاومة للتآكل بكميات كبيرة. يعكس التوزيع أدناه الطلب النموذجي عبر الصناعات التي نقوم بتوريدها.
- السيارات والمركبات الكهربائية (42%) — أغطية البطاريات، وأغطية المحركات، وأجزاء المقاعد، وقضبان التوصيل النحاسية، والأقواس الهيكلية.
- الإلكترونيات (21%) - حاويات الكمبيوتر المحمول، وأجزاء هيكل الخادم، والموصلات الصغيرة والدروع.
- الأجهزة والسلع البيضاء (19%) — ألواح الفرن، أختام صندوق التحكم، زعانف المبادل الحراري.
- المعدات الصناعية (18%) — علب محرك المؤازرة، ومكونات الضاغط، ولوحات التثبيت.
السيارات ومركبات الطاقة الجديدة
أدى التحول إلى أنظمة نقل الحركة الكهربائية إلى جعل عملية الختم التدريجي للألمنيوم هي العملية الافتراضية لنظام البطارية ومكونات المحرك. على سبيل المثال، يستبدل قضيب التوصيل المصنوع من النحاس أو الألومنيوم المختوم القضبان المنحنية والمُشكَّلة بجزء يحافظ على التسطيح وموضع الثقب في خطوة واحدة.
 أجزاء ختم بسبار النحاس لتوزيع الطاقة الكهربائية يدعم قضيب التوصيل النحاسي عالي النقاء تدفق التيار الفعال بين البطارية والمحرك والمحولات، مع أسطح مطلية وتفاوتات ضيقة لتطبيقات EV المطلوبة، مما يتوافق مع تركيز الفقرة على مزايا الختم التدريجي. عرض المنتج →
وبالمثل، تستفيد أجزاء ختم غلاف المحرك من الخصائص الحرارية للألمنيوم وخفة الوزن، في حين تحافظ القوالب التقدمية على التركيز المحكم الذي تتطلبه تجميعات العضو الدوار والجزء الثابت.
الالكترونيات والأجهزة
تفضل الإلكترونيات الاستهلاكية الألومنيوم لتشطيب سطحه وسلوك التدريع الكهرومغناطيسي. يُنتج الختم التدريجي أجزاءً رقيقة الجدران وعالية الدقة تدخل في مجموعات أجهزة الكمبيوتر المحمول والهواتف.
 أجزاء ختم هيكل الكمبيوتر المحمول من الألومنيوم تجمع هذه المكونات المختومة لهيكل الكمبيوتر المحمول والأقواس بين الوزن الخفيف والصلابة، وتتميز بمواضع ثقب دقيقة وهياكل سهلة التركيب تدعم التجميع الفعال، ذات الصلة بنقطة المقالة حول الأجزاء الإلكترونية رقيقة الجدار. عرض المنتج →
ومن ناحية الجهاز، تستفيد أغطية الفرن الكبيرة وأختام لوحة التحكم من نفس اقتصاديات العملية عندما تبرر أحجام الإنتاج الأدوات المخصصة.
تكلفة الأدوات واختيار الموردين: أربع خطوات تمنع الندم
تعد القوالب التقدمية أكبر تكلفة مقدمة في برنامج ختم الألومنيوم، وغالبًا ما تفوق معدات الطباعة ومعالجة المواد. الهدف ليس دفع أقل مبلغ مقابل الأدوات، ولكن الدفع مقابل تصميم الأداة المناسب، لأن جودة القالب تحدد جودة الجزء طوال عمر البرنامج.
الخطوة 1 - التحقق من صحة حالة العمل. تبدأ الأدوات التقدمية في أن تكون منطقية بحوالي 50.000 إلى 100.000 جزء سنويًا. أدناه، فكر في خيارات الأدوات الأكثر اقتصادا.
الخطوة 2 - إرسال حزمة بيانات قابلة للتصنيع. توفير النموذج ثلاثي الأبعاد ومكدس التسامح ومتطلبات تشطيب السطح والطلب السنوي. إن المراجعة الواضحة لتخطيط الشريط في هذه المرحلة تتجنب المراجعات المكلفة للقوالب.
الخطوة 3 - تدقيق القدرة الإنتاجية الحقيقية. ابحث عن تصميم القالب الداخلي، والتصنيع باستخدام الحاسب الآلي، ومكابس الاختبار تحت سقف واحد. يعمل المورد الذي يتمتع بقدرة على صنع القوالب والختم على حل مشكلات التسامح قبل وصولها إلى مرحلة الإنتاج.
الخطوة 4 - اطلب تقرير المقالة الأولى مع بيانات SPC. تأكد من بقاء الميزات الهامة ضمن أهداف Cpk عبر الملفات المتعددة وعمليات الضغط، وليس فقط في العينة الأولى.
يمكن للموردين الذين يجمعون بين القوالب التقدمية، ومكابس الختم، والأتمتة - مثل فريقنا في Shuangqisi، مع مكابس من 80 إلى 400 طن وشركة فرعية لأتمتة الختم داخل الشركة - تقليل الزيادة والحفاظ على استقرار التفاوتات عبر الورديات.
اعتبارات الصيانة والجودة والامتثال
أفضل قوالب الألمنيوم التقدمية لا تزال تفقد أدائها إذا تم إهمال الصيانة. إن ميل الألومنيوم إلى التصلب يجعل إدارة التشحيم وطلاءات الأسطح عنصري التحكم اللذين يفصلان البرامج الموثوقة عن التوقف المتكرر.
- حماية سطح القالب: تعمل طبقات DLC أو TiCN عند تشكيل اللكمات على تقليل التقاط الألومنيوم وإطالة فترات إعادة الطحن.
- اختيار زيوت التشحيم: استخدم مواد التشحيم التبخرية أو منخفضة المخلفات المتوافقة مع التنظيف النهائي، خاصة بالنسبة للبطاريات والأجزاء الإلكترونية.
- الصيانة الوقائية: فحص الطيارين، والينابيع، وألواح التآكل على فترات زمنية محددة؛ تفشل القوالب التقدمية بشكل متوقع عندما يصل التآكل إلى حد معين.
- وثائق الامتثال: بالنسبة للصناعات التصديرية أو الخاضعة للتنظيم، احتفظ بشهادات المواد وPPAP أو الوثائق المعادلة المتاحة للتدقيق.
يجب أن تتضمن مراقبة الجودة على أختام الألومنيوم التحقق من CMM لمواضع الثقب الحرجة، وفحص السطح بحثًا عن خدوش مزعجة، والتحقق الدوري من صلابة الملفات الواردة، لأن اختلاف المواد الواردة هو السبب الخفي الأكثر شيوعًا للشقوق والانجراف الزنبركي.
لا يعد الختم التدريجي للألمنيوم أرخص عملية للنماذج الأولية أو الدفعات الصغيرة، ولا يمكنه التغلب على قالب النقل للألواح الكبيرة جدًا. ولكن بالنسبة للأجزاء التي تناسب شريط التغذية بالملف والتي تتكرر بمئات الآلاف، فإنها توفر أقل تكلفة للوحدة، وأشد تناسق، وأقصر مدة دورة من أي طريقة تشكيل. الميزة التنافسية الحقيقية تأتي من اختيار المورد الذي يصمم القالب، ويدير عملية الختم، ويبني الأتمتة كمشروع واحد متكامل.
قبل الموافقة على عرض الأسعار، قم بمقارنة سجل تتبع صناعة القوالب للمورد، وسعة الطباعة، ونظام SPC - وليس فقط السعر لكل قطعة. استكشاف قدرات Shuangqisi في العفن والختم عندما تكون مستعدًا لتقييم شريك محتمل لبرنامج الختم التدريجي للألمنيوم الخاص بك.
المنشور السابق
موردو ختم الألومنيوم: كيفية تقييم القدرة والمخاطر والملاءمة
المشاركة التالية
شرح الختم المعدني: الدليل الكامل للعملية والمواد والتكلفة
لدينا المنتجات.
ابدأ عملك مع إحدى الشركات المصنّعة للمعدات الأصلية هنا!

تزويد العملاء العالميين بحلول متكاملة جاهزة للاستخدام
من خلال
الابتكار!
روابط سريعة
أخبار
معلومات الاتصال.
-
 +86-139 1308 8972
-

-
 رقم 118 طريق يشين، منطقة ووجيانغ للتنمية الاقتصادية، سوتشو، الصين
حقوق الطبع والنشر © سوتشو Shuangqisi قوالب المعدات المحدودة جميع الحقوق محفوظة. يموت ختم مخصص مصنعي قوالب ختم المعدن
